Der Kunde fragt nach dem Liefertermin, die Planung sucht den aktuellen Status, und in der Werkstatt läuft der Auftrag vielleicht längst - oder steht seit gestern vor einer belegten Maschine. Genau in solchen Situationen zeigen sich die 10 Fehler bei der Auftragssteuerung besonders deutlich. Sie kosten nicht nur Zeit, sondern führen zu unnötigen Rückfragen, hektischem Umplanen und Lieferterminen, die niemand mehr belastbar zusagen kann.
In vielen kleinen und mittleren Fertigungsbetrieben ist das kein Zeichen schlechter Arbeit. Es ist die Folge einer Steuerung, die auf Excel-Dateien, Whiteboards, Zurufen und Erfahrungswissen einzelner Personen beruht. Das funktioniert, solange wenig passiert. Sobald ein Eilauftrag, ein Maschinenausfall oder fehlendes Material dazukommt, fehlt der gemeinsame Blick auf Prioritäten, Kapazitäten und tatsächlichen Auftragsfortschritt.
10 Fehler bei der Auftragssteuerung, die Termine gefährden
1. Aufträge werden geplant, aber nicht gegen Kapazitäten geprüft
Ein Auftrag im Kalender ist noch kein realistischer Plan. Wird nur mit Wunschterminen gearbeitet, ohne Maschinen, Mitarbeitende und verfügbare Stunden einzuplanen, entstehen Überlastungen zwangsläufig. Die Planung wirkt auf dem Papier pünktlich, obwohl zwei kritische Arbeitsgänge gleichzeitig auf derselben Maschine liegen.
Entscheidend ist die endliche Kapazität. Jede Operation braucht einen Platz auf einer Ressource und eine realistische Dauer. Erst dann wird sichtbar, ob ein Termin machbar ist, wo sich Aufträge stauen und welche Verschiebung die geringsten Folgen hat.
2. Prioritäten wechseln, ohne dass der Plan mitzieht
Eilaufträge gehören zum Fertigungsalltag. Problematisch wird es, wenn sie per Zuruf in die Werkstatt gegeben werden, während der offizielle Plan unverändert bleibt. Dann arbeiten einzelne Bereiche nach neuen Prioritäten, andere nach alten. Die Folge sind angefangene Aufträge, fehlende Teile und zunehmende Unruhe.
Eine neue Priorität muss für alle sichtbar sein. Wer einen Auftrag vorzieht, sollte sofort sehen, welche Folgeaufträge dadurch später starten und ob zugesagte Termine betroffen sind. Nicht jeder Kundenwunsch muss automatisch ganz nach vorne. Manchmal reicht es, einen einzelnen kritischen Arbeitsgang zu beschleunigen.
3. Der Auftragsstatus wird geschätzt statt zurückgemeldet
„Müsste fast fertig sein“ ist keine belastbare Information. Wenn Planer den Status aus Rückfragen, Papierlisten oder Bauchgefühl ableiten müssen, erkennen sie Verzögerungen oft erst dann, wenn keine Zeitreserve mehr vorhanden ist.
Start-, Pause- und Fertigmeldungen direkt aus der Werkstatt schaffen eine andere Grundlage. Sie zeigen, ob der Auftrag tatsächlich läuft, wie lange er schon bearbeitet wird und ob die nächste Station rechtzeitig beginnen kann. Dabei muss die Rückmeldung einfach sein. Wenn Werker dafür mehrere Masken öffnen oder lange Texte eingeben müssen, wird sie im Tagesgeschäft nicht konsequent genutzt.
4. Sollzeiten sind vorhanden, werden aber nicht gepflegt
Arbeitspläne mit alten Sollzeiten führen zu einer scheinbar präzisen, tatsächlich aber falschen Planung. Neue Werkzeuge, andere Losgrößen, Einarbeitung oder zusätzliche Qualitätsprüfungen verändern den Zeitbedarf. Bleiben diese Veränderungen unsichtbar, wird jede Terminrechnung unsicher.
Die Lösung ist nicht, jede Zeit auf die Minute zu perfektionieren. Für den Anfang reichen belastbare Richtwerte bei den Engpassprozessen und häufigsten Arbeitsgängen. Der Vergleich von Soll- und Istzeiten zeigt dann, wo Planwerte angepasst werden müssen und wo es operative Ursachen für Abweichungen gibt.
5. Materialverfügbarkeit wird erst beim Start geprüft
Ein Auftrag kann einen freien Maschinenplatz haben und trotzdem nicht fertig werden, weil ein Kaufteil, Rohmaterial oder eine Zeichnung fehlt. Wird das erst beim Arbeitsbeginn festgestellt, bleibt die Ressource blockiert oder der Auftrag springt ungeplant aus der Reihenfolge.
Material und Unterlagen müssen vor dem geplanten Start klar sein. Das bedeutet nicht, dass jede Information im Planungssystem gepflegt werden muss. Aber ein eindeutiger Status - freigegeben, unvollständig oder gesperrt - verhindert, dass die Werkstatt nach Teilen sucht, statt zu fertigen.
6. Engpässe werden zu spät erkannt
In fast jeder Fertigung gibt es Ressourcen, an denen sich Arbeit konzentriert: eine CNC-Maschine, ein Schweißplatz, die Lackierung oder eine Person mit besonderer Qualifikation. Wer diese Engpässe erst bemerkt, wenn sich davor bereits Aufträge stapeln, kann nur noch reagieren.
Eine visuelle Plantafel macht die Auslastung über Tage und Wochen sichtbar. Der Nutzen liegt nicht darin, jede freie Minute zu füllen. Gerade am Engpass kann etwas Puffer sinnvoll sein, etwa bei unsicheren Rüstzeiten oder häufigen Störungen. Es geht darum, früh genug zu entscheiden: Auftrag umplanen, Fremdvergabe prüfen, Reihenfolge ändern oder Kapazität gezielt absichern.
7. Excel-Dateien und Whiteboards haben unterschiedliche Wahrheiten
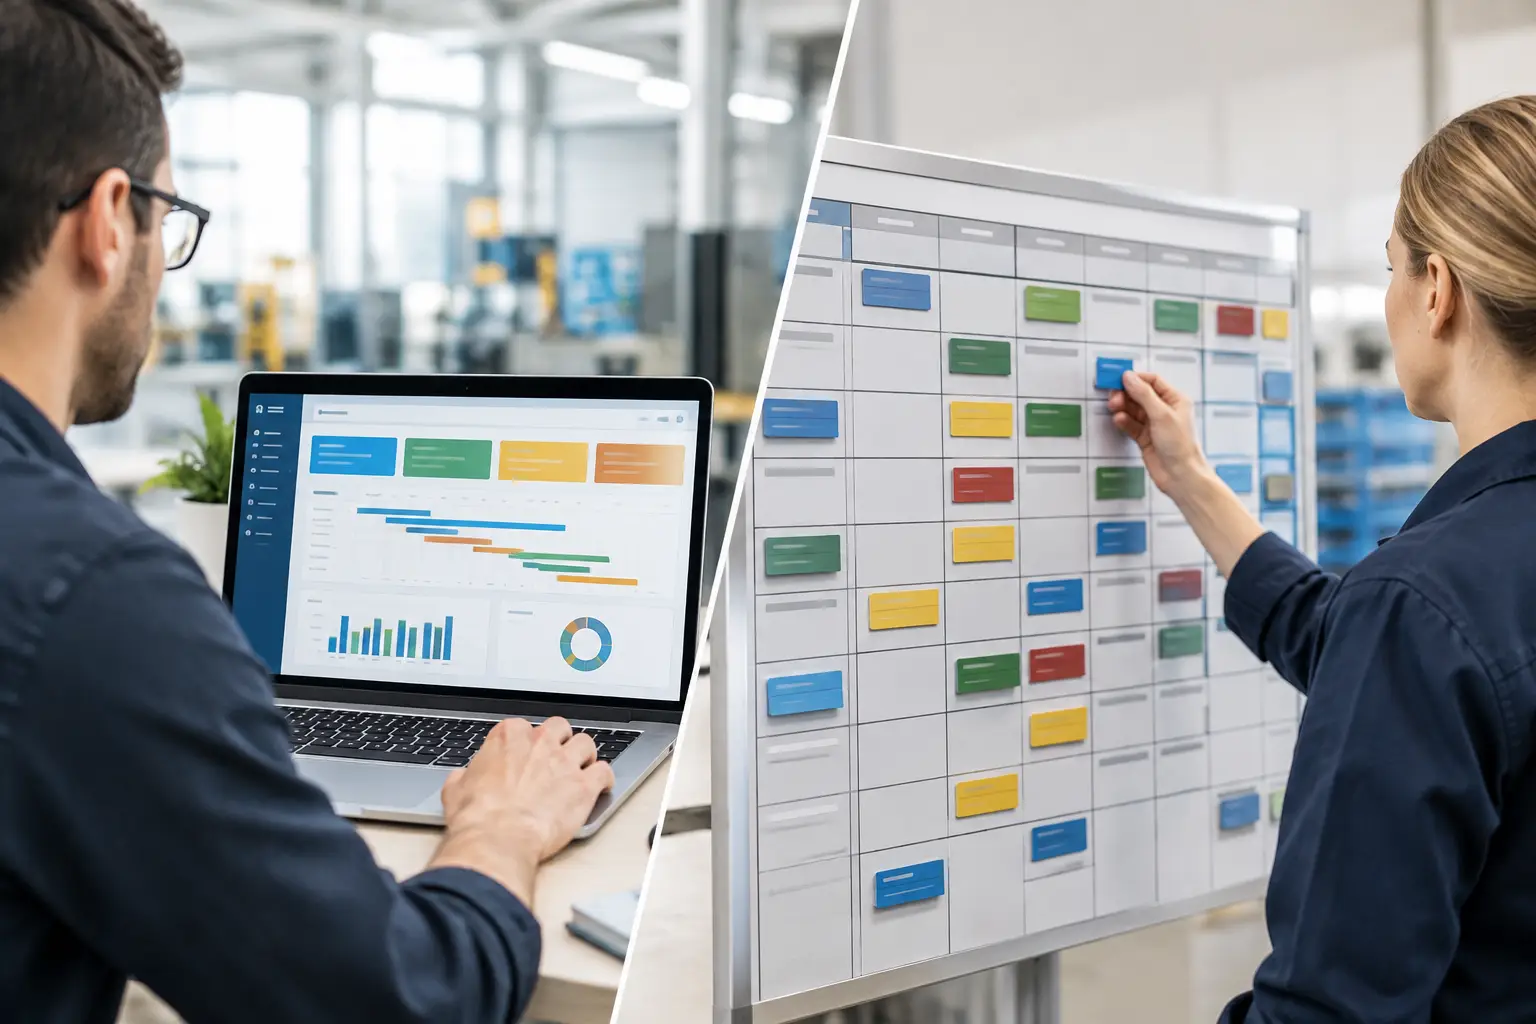
Excel ist für Kalkulationen und Auswertungen nützlich. Als laufende Fertigungssteuerung stößt es schnell an Grenzen, wenn mehrere Personen Änderungen eintragen oder Informationen aus der Werkstatt fehlen. Das Whiteboard daneben zeigt dann oft eine andere Reihenfolge als die Datei im Büro. Beide können gut gemeint sein - doch niemand weiß, welcher Stand gilt.
Eine zentrale Ansicht reduziert diesen Abstimmungsaufwand. Sie muss nicht kompliziert sein. Wichtig ist, dass Disposition, Meister und Werkstatt auf denselben Auftragsstand schauen und Änderungen sofort sichtbar werden. Dann wird aus „Ich dachte, das hat sich geändert“ eine klare, nachvollziehbare Entscheidung.
8. Reihenfolgen werden nach Dringlichkeit statt nach Wirkung geändert
Der lauteste Termin ist nicht immer der kritischste. Wird jeder Auftrag mit nahendem Lieferdatum priorisiert, entstehen häufige Rüstwechsel, halbfertige Lose und lange Durchlaufzeiten. Besonders bei Maschinen mit hohem Rüstaufwand kostet dieses Vorgehen mehr Kapazität, als es rettet.
Die bessere Reihenfolge berücksichtigt mehrere Faktoren: Liefertermin, verbleibende Arbeitsgänge, Materialstatus, Rüstfamilie und Engpassbelegung. Das ist kein starres Regelwerk. Bei einem echten Kundenstillstand kann ein Eilauftrag Vorrang haben. Die Ausnahme sollte aber bewusst entschieden und im Plan sichtbar gemacht werden, nicht durch eine spontane Zuruf-Logik entstehen.
9. Zeichnungen und Arbeitsinformationen liegen nicht am Auftrag
Wenn ein Werker für jede Rückfrage ins Büro gehen, einen Netzlaufwerksordner durchsuchen oder mit einer alten Papierzeichnung arbeiten muss, entstehen Wartezeiten und Fehler. Besonders kritisch wird es bei Revisionen: Eine nicht eindeutig zugeordnete Zeichnung kann Ausschuss verursachen, obwohl Maschine und Material verfügbar waren.
Zu jedem Auftrag gehören die aktuellen Unterlagen, klar erkennbar und dort verfügbar, wo gearbeitet wird. Das betrifft Zeichnungen ebenso wie Prüfhinweise, Arbeitsanweisungen oder kundenbezogene Besonderheiten. Die Planung wird dadurch nicht bürokratischer. Sie verhindert, dass Wissen nur in Köpfen, E-Mails oder einzelnen Ordnerstrukturen steckt.
10. Planabweichungen werden dokumentiert, aber nicht genutzt
Viele Betriebe erfassen Zeiten oder Störungen, ziehen daraus aber keine Konsequenzen. Dann wächst eine Datensammlung, während sich dieselben Probleme wiederholen: unrealistische Rüstzeiten, wiederkehrende Wartezeiten, unklare Übergaben oder bestimmte Aufträge, die stets länger dauern als geplant.
Der praktische Nutzen entsteht erst im regelmäßigen Blick auf die Abweichungen. Eine kurze Besprechung pro Woche kann reichen: Wo wurden Termine gerissen? Welche Ressource war der Engpass? Lag es an Material, Kapazität, Planwerten oder einer ungeplanten Störung? So werden Daten zur Grundlage für konkrete Verbesserungen statt zur Pflichtübung.
Was eine steuerbare Auftragsplanung ausmacht
Gute Auftragssteuerung bedeutet nicht, dass kein Auftrag mehr verspätet ist. Maschinen fallen aus, Lieferanten verschieben Termine und Kunden ändern Anforderungen. Der Unterschied liegt darin, ob diese Abweichungen früh sichtbar werden und ob ihre Auswirkungen auf andere Aufträge klar sind.
Dafür braucht es keine monatelange ERP-Einführung. Ein sinnvoller Start liegt oft bei den aktiven Aufträgen, den wichtigsten Ressourcen und einer einfachen Rückmeldung aus der Werkstatt. Werden diese Informationen auf einer gemeinsamen visuellen Plantafel geführt, lassen sich Aufträge verschieben, Engpässe erkennen und Liefertermine fundierter bewerten. GanttWork ist auf genau diesen pragmatischen Schritt ausgelegt: Planung im Büro und Rückmeldung am Shopfloor werden in einer verständlichen Ansicht zusammengeführt.
Der beste erste Schritt ist nicht, alle Prozesse auf einmal umzubauen. Nehmen Sie die Aufträge, die in den nächsten zwei Wochen gefertigt werden, und prüfen Sie für jeden: Was ist der nächste Arbeitsgang, welche Ressource wird benötigt, ist Material vorhanden und entspricht der Status der Realität? Wo diese vier Fragen nicht sofort beantwortet werden können, liegt der nächste Hebel für mehr Termintreue.