Montag, 7:15 Uhr: Ein Kunde fragt nach dem Status seines Auftrags. Die Arbeitsvorbereitung prüft Excel, ruft in der Werkstatt an und erhält drei unterschiedliche Antworten. Der Auftrag ist vermutlich fast fertig, aber eine entscheidende Bearbeitung steht noch aus. Genau an diesem Punkt setzt diese Fallstudie zur Liefertermintreue in der Produktion an. Sie zeigt anhand eines typischen mittelständischen Fertigungsbetriebs, wie aus reaktiver Terminverfolgung eine steuerbare Planung wird.
Die Zahlen und Abläufe sind bewusst als praxisnaher Musterfall dargestellt. Denn die Ausgangslage kennen viele Betriebe: Die Planung funktioniert so lange, bis ein Eilauftrag, eine Maschinenstörung oder fehlendes Material den Tagesplan verschiebt. Dann wird improvisiert. Nicht weil die Mitarbeitenden schlecht planen, sondern weil der tatsächliche Auftragsfortschritt nicht schnell genug sichtbar ist.
Ausgangslage: Termine waren geplant, aber nicht abgesichert
Der betrachtete Betrieb fertigt kundenspezifische Bauteile mit Dreh-, Fräs- und Montagearbeitsplätzen. Rund 35 Mitarbeitende arbeiten in der Produktion, die Aufträge reichen von Kleinserien bis zu Einzelteilen. Die Planung erfolgte mit Excel und einer Whiteboard-Übersicht in der Arbeitsvorbereitung.
Jeder Auftrag erhielt einen Liefertermin. Was fehlte, war eine belastbare Antwort auf die entscheidende Frage: Ist der Termin unter den aktuellen Bedingungen noch erreichbar? Maschinenbelegungen wurden nur grob gepflegt. Rückmeldungen aus der Werkstatt kamen mündlich, auf Papier oder erst nach Abschluss eines Arbeitsgangs. Sobald sich ein Auftrag verzögerte, wurden Folgeaufträge oft erst bemerkt, wenn ihr Lieferdatum bereits kritisch war.
Die Folgen waren im Alltag deutlich spürbar. Disponenten verbrachten viel Zeit mit Rückfragen. Meister priorisierten nach Erfahrung und Zuruf. Der Vertrieb konnte Kunden keine verlässliche Auskunft geben. Besonders problematisch war nicht jede einzelne Verspätung, sondern die Unsicherheit davor: Niemand wusste früh genug, welche Termine wirklich gefährdet waren.
Die Liefertermintreue lag im Musterfall bei rund 68 Prozent. Gemeint ist: Nur etwa zwei von drei Aufträgen wurden zum zugesagten Termin geliefert. Für einen Betrieb mit anspruchsvollen Industriekunden ist das kein Detail, sondern ein direkter Kosten- und Vertrauensfaktor.
Das eigentliche Problem war nicht Excel
Excel kann Aufträge erfassen und Termine berechnen. Ein Whiteboard kann Prioritäten sichtbar machen. Beides scheitert jedoch dort, wo eine Fertigung täglich auf Abweichungen reagieren muss. Wenn sich Bearbeitungszeiten, Verfügbarkeiten und Reihenfolgen ändern, genügt eine statische Liste nicht mehr.
Der Betrieb brauchte kein großes ERP-Projekt. Gesucht war eine Lösung, die Aufträge, Maschinen und Arbeitsgänge auf einer visuellen Plantafel zusammenbringt. Entscheidend war außerdem, dass Rückmeldungen aus der Werkstatt direkt in die Planung einfließen. Nur dann wird aus einem Soll-Plan ein aktuelles Bild der Fertigung.
Die zentrale Erkenntnis lautete: Liefertermintreue entsteht nicht dadurch, dass Termine härter kommuniziert werden. Sie entsteht, wenn Verzögerungen so früh sichtbar werden, dass noch gehandelt werden kann.
Die Umstellung: Vom Plan auf Papier zur steuerbaren Plantafel
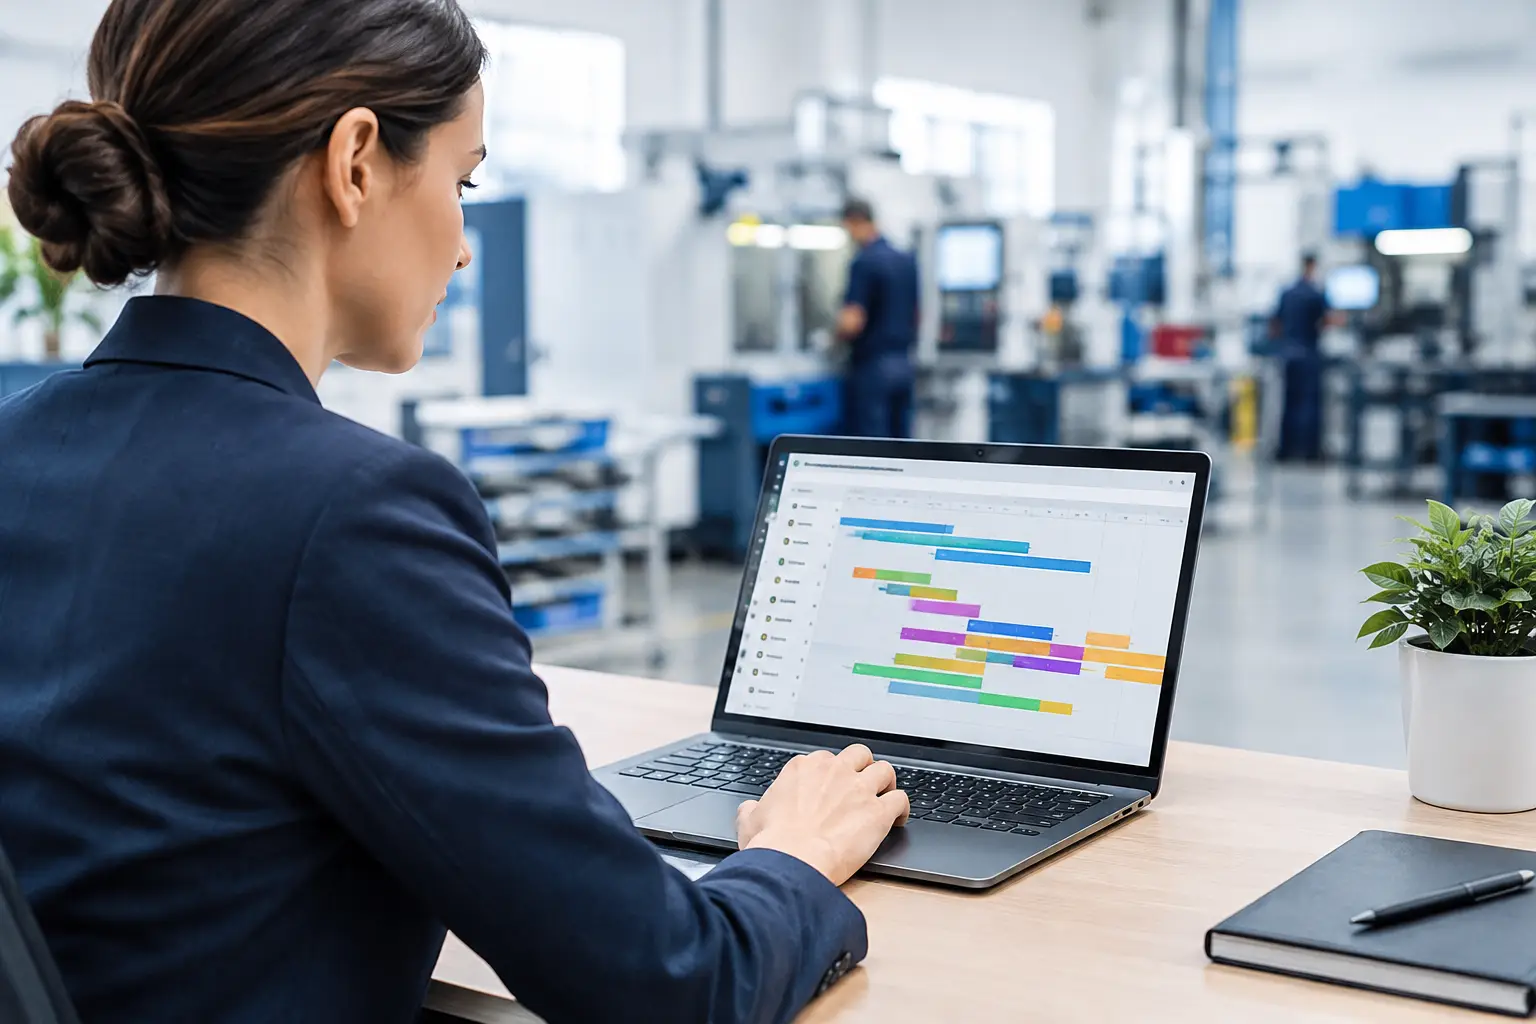
Der Einstieg begann pragmatisch. Die offenen und geplanten Aufträge wurden per Excel-Import übernommen. Anschließend ordnete die Arbeitsvorbereitung die Arbeitsgänge den relevanten Maschinen und Arbeitsplätzen zu. Auf einer digitalen Gantt-Plantafel wurde sichtbar, wann welche Ressource belegt ist und welche Aufträge in welcher Reihenfolge laufen sollen.
Die Einführung konzentrierte sich nicht auf Sonderfälle, sondern auf den täglichen Kernprozess: Auftrag einplanen, Bearbeitung starten, Unterbrechung melden, Arbeit fertigmelden und Auswirkungen auf Folgetermine prüfen. Werker-Terminals wurden dort eingesetzt, wo Rückmeldungen bisher besonders spät oder unvollständig ankamen.
Damit änderte sich die Rolle der Planung. Statt Excel-Dateien nach jedem Gespräch manuell zu aktualisieren, konnte die Disposition direkt sehen, wenn ein Arbeitsgang später startete oder länger dauerte. Verschob sich ein Auftrag, wurden die Folgen für nachgelagerte Arbeitsgänge und Termine auf der Plantafel sichtbar.
GanttWork passt zu diesem Vorgehen, weil die Planung ohne aufwendige ERP-Integration starten kann. Für viele kleine und mittlere Fertigungsbetriebe ist genau das entscheidend: Erst eine funktionierende Transparenz im Alltag schaffen, statt monatelang auf ein komplexes IT-Projekt zu warten.
Was sich im Tagesgeschäft konkret änderte
Nach der Einführung war nicht plötzlich jeder Auftrag pünktlich. Maschinen fielen weiterhin aus, Material fehlte gelegentlich und Eilaufträge kamen nach wie vor kurzfristig herein. Der Unterschied lag in der Reaktionszeit und in der Qualität der Entscheidungen.
Wenn eine Maschine stillstand, sah der Meister sofort, welche Aufträge betroffen waren. Die Arbeitsvorbereitung konnte prüfen, ob Kapazität auf einer Alternativmaschine vorhanden war oder ob ein Auftrag bewusst nach hinten geschoben werden musste. Diese Entscheidung wurde nicht mehr im Kopf oder zwischen Tür und Angel getroffen, sondern auf Basis der sichtbaren Belegung.
Auch die Kommunikation mit Kunden wurde besser. Statt einer unverbindlichen Aussage wie "Wir prüfen das noch" konnte der Vertrieb frühzeitig sagen, ob der bestätigte Termin hält, ob ein Risiko besteht oder welcher realistische Ersatztermin möglich ist. Eine rechtzeitige, belastbare Information ist für viele Kunden deutlich besser als eine Überraschung am Liefertag.
Rückmeldungen wurden zum Steuerungsinstrument
Besonders wirksam waren die Start-, Pause- und Fertigmeldungen aus der Werkstatt. Sie lieferten nicht nur einen Status, sondern machten Abweichungen zwischen geplanter und tatsächlicher Dauer sichtbar. Wenn ein Arbeitsgang regelmäßig länger dauerte als kalkuliert, war das kein Bauchgefühl mehr, sondern ein Muster in den Soll-Ist-Zeiten.
Das hatte zwei Effekte. Erstens wurden laufende Aufträge realistischer geplant. Zweitens konnte der Betrieb seine Vorgabezeiten Schritt für Schritt verbessern. Gerade bei wiederkehrenden Teilen oder ähnlichen Bearbeitungsfolgen führt das zu deutlich belastbareren Terminversprechen.
Prioritäten wurden nachvollziehbar
Vorher galt oft: Der lauteste Eilauftrag gewinnt. Das kann im Einzelfall richtig sein, verursacht aber häufig verdeckte Schäden bei anderen Kundenaufträgen. Auf der Plantafel ließ sich nun vor einer Umpriorisierung prüfen, welche Aufträge dadurch gefährdet werden.
So entstand eine andere Gesprächsgrundlage zwischen Vertrieb, Arbeitsvorbereitung und Werkstatt. Nicht mehr die Frage "Können wir das irgendwie einschieben?" stand im Raum, sondern: "Welche Auswirkung hat das, und welchen Termin sichern wir damit?" Diese Transparenz reduziert Abstimmungsaufwand und verhindert, dass dringende Aufträge unbemerkt eine Kette weiterer Verspätungen auslösen.
Ergebnis der Fallstudie zur Liefertermintreue Produktion
Nach einer Einführungs- und Lernphase von mehreren Wochen verbesserte sich die Liefertermintreue im Musterfall von rund 68 auf 88 Prozent. Der größte Hebel war nicht zusätzliche Maschinenkapazität. Es war die frühere Erkennung von Risiken und die konsequentere Steuerung vorhandener Kapazitäten.
Daneben zeigten sich weitere Verbesserungen: Die Arbeitsvorbereitung musste deutlich weniger Statusrückfragen beantworten. Meister konnten Engpässe vor Schichtbeginn gezielter besprechen. Kunden bekamen verlässlichere Rückmeldungen. Und die Geschäftsführung erhielt eine nachvollziehbare Sicht darauf, ob verspätete Aufträge einzelne Ausnahmen oder wiederkehrende Engpassmuster waren.
Diese Werte sind kein Versprechen für jeden Betrieb. Das Ergebnis hängt davon ab, wie zuverlässig Aufträge gepflegt werden, wie viele ungeplante Störungen auftreten und ob Mitarbeitende Rückmeldungen im Alltag tatsächlich nutzen. Wo Grunddaten fehlen oder Materialverfügbarkeit unbekannt ist, löst auch die beste Plantafel nicht jedes Problem. Sie macht die Ursache aber sichtbar und schafft eine Grundlage, sie zu bearbeiten.
Drei Voraussetzungen für bessere Liefertermintreue
Eine digitale Planung wirkt dann schnell, wenn sie an der Realität der Werkstatt ausgerichtet ist. Erstens müssen Aufträge mit ihren Arbeitsgängen und Ressourcen nachvollziehbar eingeplant sein. Zweitens braucht die Planung Rückmeldungen, die ohne Umwege aus der Fertigung kommen. Drittens müssen Verantwortliche bereit sein, bei Abweichungen aktiv umzuplanen, statt einen überholten Plan weiterzuführen.
Dabei gilt: Nicht jede Fertigung benötigt eine minutiöse Feinplanung. Bei hoher Variantenvielfalt oder vielen kurzfristigen Änderungen kann eine Planung in sinnvollen Zeitfenstern besser funktionieren als ein Plan auf die Minute. Wichtig ist, dass Engpässe, Reihenfolgen und gefährdete Liefertermine klar erkennbar bleiben.
Wer seine Liefertermine verbessern will, sollte daher nicht zuerst nach einem komplizierten System suchen. Der sinnvollere erste Schritt ist eine ehrliche Bestandsaufnahme: Woher kommt heute der Auftragsstatus, wann werden Verzögerungen sichtbar und wer entscheidet über Prioritäten? Sobald diese Fragen auf einer gemeinsamen Plantafel beantwortbar sind, wird aus täglichem Nachtelefonieren eine planbare Fertigung.