Ein Auftrag liegt drei Tage in der Fertigung, wird aber nur sechs Stunden tatsächlich bearbeitet. Der Rest entfällt auf Warten, Suchen, Rückfragen und fehlendes Material. Genau dort setzt dieser Leitfaden für Durchlaufzeitreduzierung an: nicht bei noch mehr Tempo an der Maschine, sondern bei den Zeitverlusten zwischen den Arbeitsschritten.
Für Produktionsleiter, Meister und Disponenten ist das ein entscheidender Unterschied. Eine kürzere Durchlaufzeit verbessert die Termintreue, senkt den Bestand in der Fertigung und schafft Kapazität, ohne sofort neue Maschinen oder zusätzliches Personal einplanen zu müssen. Voraussetzung ist, dass der tatsächliche Auftragsfluss sichtbar wird - vom freigegebenen Auftrag bis zur Fertigmeldung.
Warum Aufträge in der Fertigung liegen bleiben
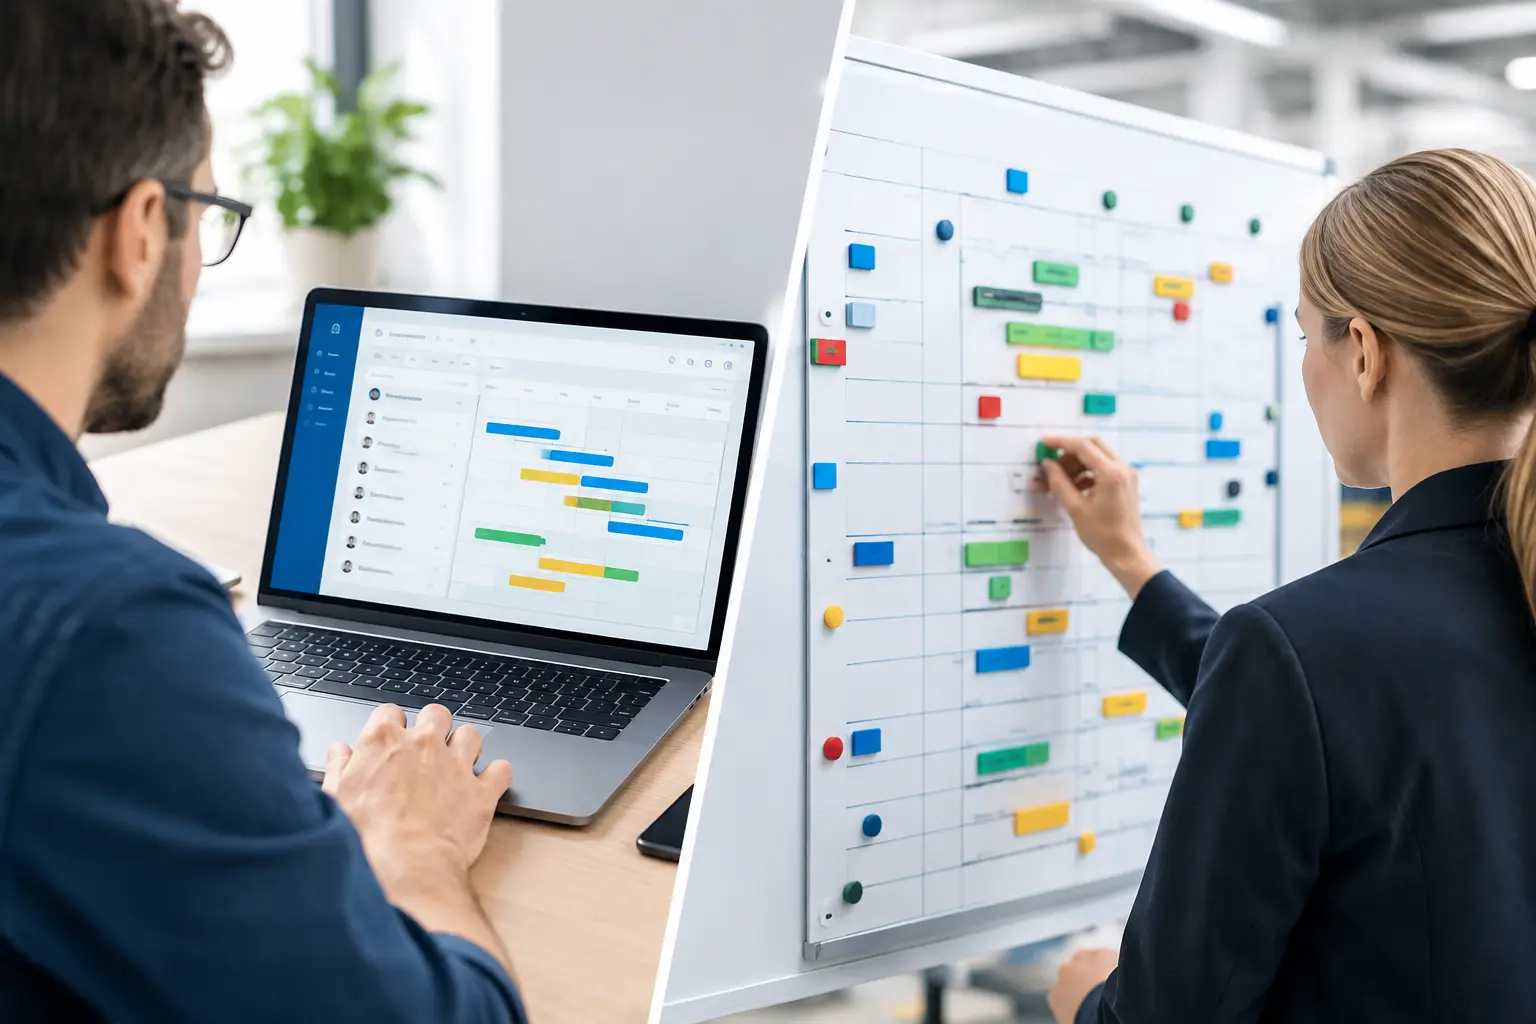
Die Bearbeitungszeit eines Auftrags ist selten das Hauptproblem. Kritisch sind die Übergaben: Der Auftrag wartet auf Material, auf eine freie Maschine, auf Rückmeldung aus der Arbeitsvorbereitung oder auf eine Prioritätsentscheidung. In Excel-Listen und auf Whiteboards werden diese Wartezeiten oft nicht sichtbar. Der Plan zeigt einen Solltermin, aber nicht, warum ein Auftrag gerade nicht weiterläuft.
Besonders teuer wird es, wenn viele Aufträge gleichzeitig angefangen werden. Dann wirkt die Werkstatt beschäftigt, doch an den Engpassarbeitsplätzen entsteht eine Warteschlange. Mitarbeitende wechseln zwischen dringenden Themen, Rüstungen häufen sich und fertigungsrelevante Informationen müssen immer wieder neu gesucht werden. Das Ergebnis: hohe Auslastung, aber lange Lieferzeiten.
Eine Durchlaufzeitreduzierung beginnt deshalb nicht mit pauschalem Druck auf die Mannschaft. Sie beginnt mit einer klaren Frage: An welcher Stelle wartet welcher Auftrag - und was verhindert den nächsten sinnvollen Arbeitsschritt?
Leitfaden zur Durchlaufzeitreduzierung: Den Ist-Zustand erfassen
Bevor Prozesse verändert werden, braucht es eine belastbare Ausgangslage. Nehmen Sie nicht nur die geplanten Arbeitszeiten heran. Erfassen Sie für eine repräsentative Gruppe von Aufträgen den Zeitpunkt der Freigabe, die Start- und Fertigmeldungen je Arbeitsgang sowie Liegezeiten zwischen den Stationen. Schon nach wenigen Wochen zeigen sich meist wiederkehrende Muster.
Vielleicht wartet das Material regelmäßig auf die Kommissionierung. Vielleicht entstehen Verzögerungen erst nach dem Drehen, weil die nächste Maschine überplant ist. Oder die Aufträge liegen fertig bearbeitet in der Werkstatt, weil die Qualitätsprüfung und Rückmeldung erst gesammelt am Tagesende erfolgt. Ohne diese Unterscheidung wird jede Maßnahme zum Rätselraten.
Wichtig ist eine einfache Datenerfassung. Wenn Werker Meldungen als Zusatzaufgabe empfinden, bleiben Daten lückenhaft. Start, Pause und Fertig sollten dort rückgemeldet werden, wo gearbeitet wird, und nicht später aus dem Gedächtnis im Büro nachgetragen werden. Es geht nicht um Kontrolle einzelner Personen, sondern um Fakten für bessere Entscheidungen im Ablauf.
Den Engpass wirklich bestimmen
Der Engpass ist nicht automatisch die Maschine mit der höchsten Auslastung. Er ist der Bereich, der den gesamten Auftragsfluss begrenzt. Davor wachsen Warteschlangen, danach entstehen Leerlauf oder hektische Umplanungen. In einer Einzelteilfertigung kann das ein bestimmtes Bearbeitungszentrum sein. In anderen Betrieben sind es Schweißarbeitsplätze, Prüfungen, externe Bearbeitungen oder die Arbeitsvorbereitung.
Prüfen Sie deshalb nicht nur Maschinendaten, sondern den kompletten Weg des Auftrags. Ein Arbeitsplatz kann auf dem Papier freie Zeit haben und trotzdem Verzögerungen verursachen, wenn Programme, Werkzeuge oder Zeichnungen fehlen. Erst wenn der Engpass klar ist, lassen sich Prioritäten sinnvoll setzen.
Aufträge nicht zu früh freigeben
Ein verbreiteter Reflex lautet: Alles starten, damit niemand wartet. Das führt meist zum Gegenteil. Jede zusätzliche Freigabe erhöht die Anzahl paralleler Aufträge, die um Maschinenzeit, Material, Aufmerksamkeit und Transport konkurrieren. Die Durchlaufzeit steigt, obwohl die Bearbeitungskapazität unverändert bleibt.
Besser ist eine gesteuerte Freigabe. Ein Auftrag sollte erst in die Fertigung gehen, wenn Material, Zeichnung, Arbeitsplan und die realistische Kapazität der nächsten Schritte vorhanden sind. Das bedeutet nicht, Aufträge künstlich zurückzuhalten. Es bedeutet, unfertige Arbeit zu begrenzen und vorhandene Aufträge zuverlässig zum Abschluss zu bringen.
Die passende Menge hängt vom Betrieb ab. Bei variantenreicher Einzel- und Kleinserienfertigung braucht es mehr Flexibilität als bei wiederholbaren Serien. Trotzdem gilt in beiden Fällen: Weniger gleichzeitig laufende Aufträge verkürzen oft die tatsächliche Zeit bis zur Lieferung.
Prioritäten für Werkstatt und Planung gleich darstellen
Viele Verzögerungen entstehen nicht an der Maschine, sondern in der Kommunikation. Der Meister sieht einen Eilauftrag, der Disponent verschiebt einen Kundenauftrag, und die Fachkraft bearbeitet, was gerade am Arbeitsplatz liegt. Alle handeln nachvollziehbar - aber nach unterschiedlichen Informationen.
Eine visuelle Plantafel schafft hier eine gemeinsame Reihenfolge. Aufträge, Maschinenbelegung, Rüstvorgänge und Liefertermine müssen für Planung und Werkstatt nach derselben Logik sichtbar sein. Wird ein Auftrag verschoben, muss er nicht in mehreren Excel-Dateien, auf Papier und mündlich nachgezogen werden. Die Änderung ist unmittelbar für alle Beteiligten erkennbar.
Prioritäten sollten dabei nicht stündlich wechseln. Eine Umplanung ist sinnvoll, wenn Material ausfällt, ein echter Eiltermin entsteht oder ein Engpass anders belegt werden muss. Wer hingegen bei jeder Rückfrage den gesamten Plan umbaut, erzeugt Unruhe und verlängert Rüst- sowie Suchzeiten.
Übergaben vorbereiten statt nacharbeiten
Der nächste Arbeitsgang darf nicht erst dann vorbereitet werden, wenn der vorherige abgeschlossen ist. Prüfen Sie rechtzeitig, ob Material, Werkzeug, Programm, Zeichnung und Prüfmittel bereitstehen. Gerade bei komplexen Aufträgen entscheidet diese Vorbereitung darüber, ob ein Teil direkt weiterläuft oder mehrere Stunden liegen bleibt.
Das gilt auch für Informationen. Liegt die aktuelle Zeichnung nur in einem E-Mail-Anhang oder auf dem Rechner der Arbeitsvorbereitung, entstehen unnötige Rückfragen. Eine zentrale Zuordnung von Dokumenten zum Auftrag reduziert diese Unterbrechungen und verhindert, dass mit einem veralteten Stand gearbeitet wird.
Soll- und Ist-Zeiten für tägliche Entscheidungen nutzen
Durchlaufzeitreduzierung ist kein einmaliges Verbesserungsprojekt. Sie braucht einen kurzen, festen Blick auf den laufenden Plan. In der täglichen Abstimmung reichen oft wenige Fragen: Welche Aufträge sind am Engpass? Wo weicht die Ist-Zeit deutlich vom Plan ab? Welcher Auftrag braucht heute eine Entscheidung, damit er nicht bis morgen wartet?
Soll- und Ist-Zeiten helfen, dabei nicht nur nach Bauchgefühl zu steuern. Dauert ein Arbeitsgang regelmäßig länger als geplant, kann die Ursache in falschen Vorgabezeiten, wiederkehrenden Störungen, ungeeigneter Rüstfolge oder fehlender Qualifikation liegen. Die richtige Reaktion hängt vom Befund ab. Eine pauschale Vorgabe, schneller zu arbeiten, löst keines dieser Probleme.
Genauso wichtig: Nicht jede Abweichung ist schlecht. Bei Prototypen, Sondermaterial oder kurzfristigen Konstruktionsänderungen sind längere Zeiten nachvollziehbar. Entscheidend ist, dass diese Fälle sichtbar bleiben und nicht als vermeintlich normale Planabweichung untergehen.
Digitale Plantafel statt Planungschaos
Wer Aufträge mit Excel, Magnettafel und Zuruf koordiniert, kann kurzfristig handlungsfähig sein. Mit wachsender Auftragszahl steigt jedoch der Abstimmungsaufwand stark an. Eine Änderung muss mehrfach weitergegeben werden, Rückmeldungen kommen verspätet an, und niemand sieht sicher, ob der Plan noch zur Realität in der Werkstatt passt.
Eine digitale, interaktive Plantafel verbindet Planung und Rückmeldung in einem Bild. Aufträge lassen sich per Gantt-Diagramm verschieben, Konflikte an Ressourcen werden sichtbar und der aktuelle Status kommt direkt aus der Fertigung zurück. Für kleine und mittlere Betriebe muss dafür kein langes ERP-Projekt gestartet werden. Lösungen wie GanttWork sind darauf ausgelegt, bestehende Auftragsdaten etwa per Excel-Import zu übernehmen und die Planung rasch operativ nutzbar zu machen.
Der Nutzen liegt nicht darin, Papier um des Digitalen willen zu ersetzen. Er liegt darin, dass Entscheidungen auf aktuellen Informationen beruhen: Ist die Maschine noch belegt? Wurde der Arbeitsgang wirklich gestartet? Welche Folgeaufträge geraten dadurch in Gefahr? Je schneller diese Fragen beantwortet sind, desto weniger Zeit geht in Abstimmung und Improvisation verloren.
Wo die Grenzen liegen
Nicht jede Wartezeit lässt sich eliminieren. Aushärtungszeiten, externe Beschichtungen, gesetzliche Prüfungen oder bewusst gebündelte Transporte gehören je nach Produkt zum Prozess. Auch eine maximale Auslastung jeder Maschine ist nicht immer sinnvoll. Ein kleiner Kapazitätspuffer an kritischen Stellen kann mehr Termintreue bringen als ein Plan, der jede Minute verplant.
Achten Sie außerdem darauf, Durchlaufzeit nicht gegen Qualität auszuspielen. Kürzere Prüfzeiten sind nur dann ein Fortschritt, wenn Fehler nicht später teurer zurückkommen. Das Ziel ist ein verlässlicher Fluss mit klaren Informationen und realistischen Prioritäten - kein hektischer Betrieb, der Probleme lediglich schneller weiterreicht.
Starten Sie bei einem konkreten Auftragsbereich, machen Sie Wartezeiten sichtbar und verbessern Sie die größte erkennbare Ursache. Wenn die Werkstatt am Ende des Tages weiß, was als Nächstes läuft und warum, ist der wichtigste Schritt zu kürzeren Durchlaufzeiten bereits getan.