Montag, 7:15 Uhr: Ein Kunde fragt nach seinem Liefertermin, an Maschine 3 steht ein Eilauftrag an und zwei Mitarbeitende fehlen. Auf dem Whiteboard wirkt der Plan noch stimmig, in Excel ist die letzte Änderung aber nicht eingetragen. Genau in diesem Moment zeigt sich der Unterschied bei Manuelle Disposition versus Feinplanung. Es geht nicht darum, ob ein Meister gut planen kann. Es geht darum, ob der Betrieb bei Änderungen schnell genug zu einer belastbaren Entscheidung kommt.
Viele kleine und mittlere Fertigungsbetriebe planen mit Erfahrung, Zuruf und persönlichem Einsatz. Das funktioniert erstaunlich lange. Schwierig wird es, wenn mehr Aufträge parallel laufen, Kapazitäten knapp sind oder Liefertermine enger werden. Dann fehlen nicht unbedingt Daten, sondern ein gemeinsames, aktuelles Bild der Fertigung.
Was manuelle Disposition im Alltag wirklich leistet
Manuelle Disposition bedeutet meist: Aufträge werden in Excel, auf einer Plantafel, auf Papier oder direkt im Kopf des Disponenten eingeplant. Reihenfolgen entstehen aus Lieferterminen, Kundenprioritäten, Materialverfügbarkeit und Erfahrung mit Maschinen sowie Mitarbeitenden. Diese Erfahrung ist wertvoll. Gerade bei Sonderteilen, kleinen Losgrößen und häufigen Änderungen kann niemand jede Entscheidung vollständig automatisieren.
Der Vorteil liegt in der direkten Handlungsfähigkeit. Ein Meister sieht, dass eine Maschine frei wird, kennt die Fähigkeiten des Teams und kann einen Auftrag kurzfristig vorziehen. Dafür braucht es weder ein langes IT-Projekt noch komplizierte Stammdatenpflege.
Das Problem beginnt, wenn der Plan nicht mehr nur im Kopf einer Person existiert. Wird eine Excel-Datei per E-Mail weitergegeben, ein Whiteboard nur einmal pro Schicht aktualisiert oder ein Auftrag telefonisch umpriorisiert, entstehen mehrere Wahrheiten. Die Arbeitsvorbereitung plant anders als die Werkstatt arbeitet. Der Vertrieb nennt einen Termin, obwohl der Engpass längst anders belegt ist.
Manuelle Planung wird damit nicht deshalb riskant, weil sie manuell ist. Sie wird riskant, weil Änderungen oft nicht für alle sichtbar, nachvollziehbar und zeitnah verfügbar sind.
Manuelle Disposition versus Feinplanung: Der entscheidende Unterschied
Feinplanung übersetzt die grobe Auftragsplanung in eine konkrete Reihenfolge auf Maschinen, Arbeitsplätzen und Ressourcen. Sie beantwortet operative Fragen: Welcher Auftrag läuft als Nächstes? Wann kann die nächste Operation beginnen? Wo entsteht ein Engpass? Welche Folge hat es, wenn ein Eilauftrag dazwischenkommt?
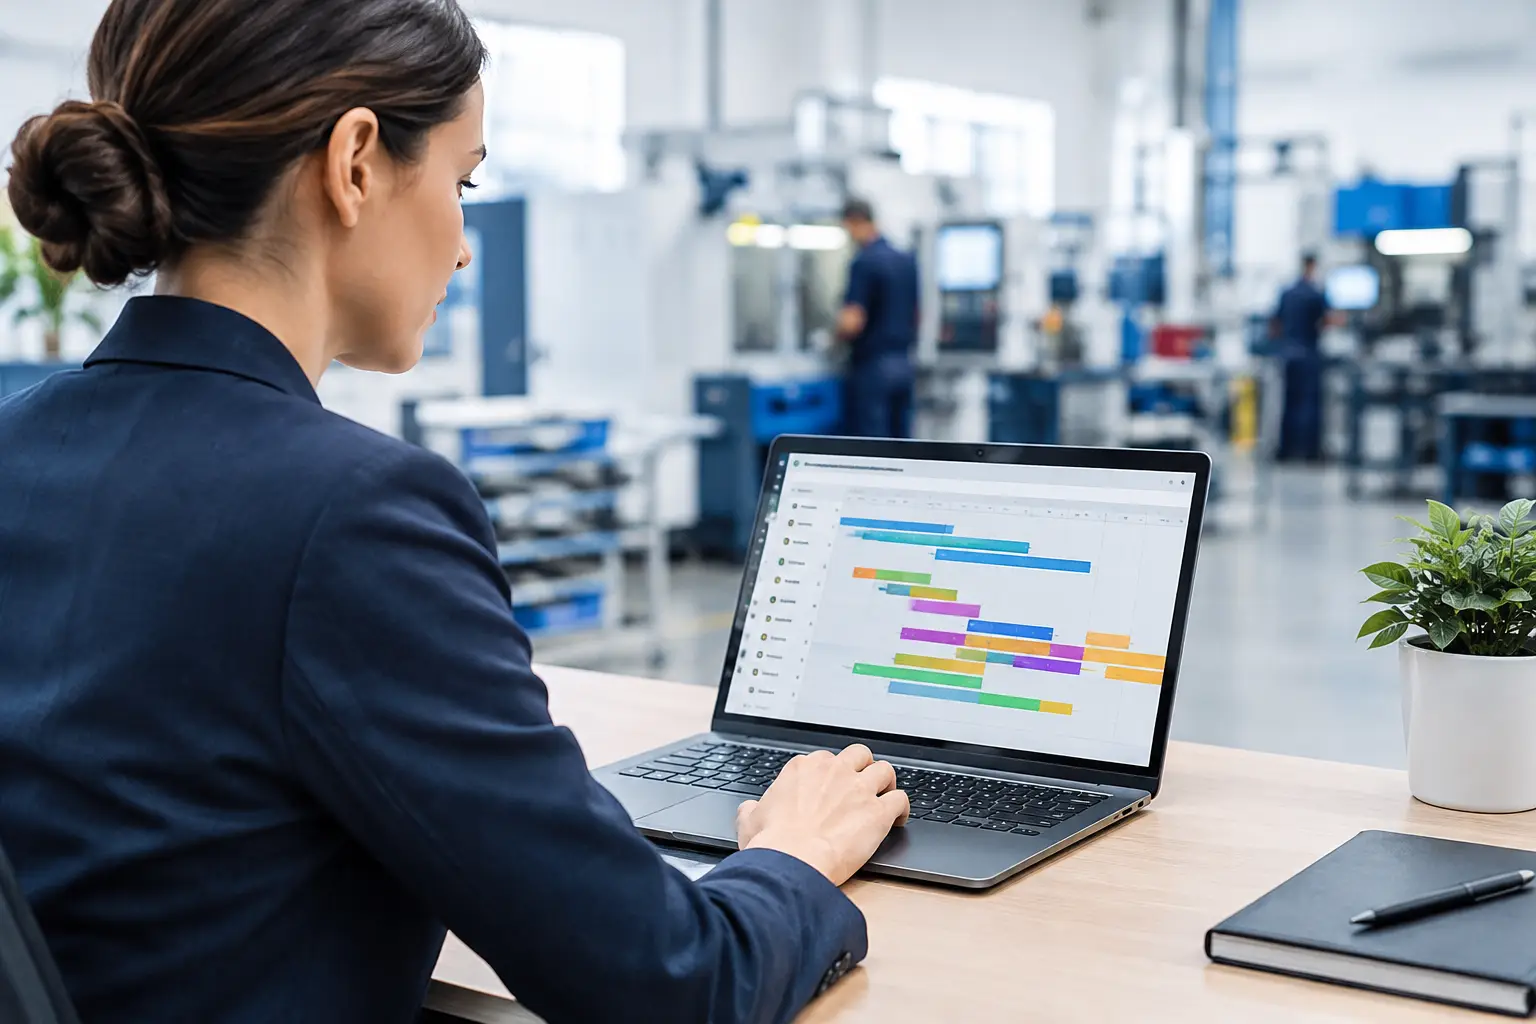
Bei der manuellen Disposition werden diese Fragen häufig situativ gelöst. Bei der digitalen Feinplanung werden sie in einer gemeinsamen, visuellen Planung abgebildet. Der Disponent verschiebt einen Balken im Gantt-Plan und sieht, welche Aufträge, Termine und Kapazitäten davon betroffen sind. Das ersetzt keine Entscheidung. Es macht ihre Folgen sichtbar, bevor sie in der Werkstatt teuer werden.
Der Unterschied ist also nicht „Mensch gegen Software“. Gute Feinplanung bringt die Erfahrung der Planung in eine Form, die das ganze Team nutzen kann. Der Meister behält seine Entscheidungsfreiheit, arbeitet aber nicht mehr mit einer veralteten Liste oder unklaren Zurufen.
Beispiel: Ein Eilauftrag trifft am Vormittag ein
In einer manuellen Planung wird oft schnell entschieden: Der Auftrag kommt vor. Danach beginnt die Abstimmung. Welcher laufende Auftrag wird unterbrochen? Ist Material vorhanden? Wird der Folgetermin kritisch? Wurde die Werkstatt informiert? Bis alle Beteiligten denselben Stand haben, ist der halbe Vormittag vorbei.
In einer Feinplanung wird der Auftrag auf die passende Ressource gelegt und direkt verschoben. Der Plan zeigt Überlappungen, freie Kapazitäten und betroffene Liefertermine. Die Werkstatt sieht die neue Reihenfolge am Terminal oder auf dem gemeinsamen Bildschirm. Der Eilauftrag bleibt eine Störung im Ablauf, aber keine Informationslücke.
Wo Excel und Whiteboard an ihre Grenzen stoßen
Excel und Whiteboards sind nicht grundsätzlich falsch. Für einen überschaubaren Betrieb mit wenigen parallelen Aufträgen können sie ausreichend sein. Sie sind flexibel, vertraut und schnell zur Hand. Wer täglich nur einige Aufträge disponiert und kurze Durchlaufzeiten hat, braucht nicht zwingend ein komplexes Planungssystem.
Die Grenzen werden sichtbar, wenn Planung mehr ist als eine Reihenfolge von Aufträgen. Sobald mehrere Arbeitsgänge, Maschinen, Schichten und Abhängigkeiten zusammenspielen, wird die Pflege aufwendig. Eine Verschiebung in Excel muss häufig an mehreren Stellen nachgezogen werden. Auf dem Whiteboard lässt sich die aktuelle Belegung sehen, aber nicht zuverlässig auswerten, warum Aufträge warten oder wie weit sie tatsächlich fortgeschritten sind.
Besonders kritisch ist die Rückmeldung aus der Werkstatt. Ohne Start-, Pause- und Fertigmeldungen basiert die Planung oft auf Annahmen. Ein Auftrag ist laut Plan seit zwei Stunden fertig, steht aber noch an der Maschine. Oder er läuft bereits, obwohl im Büro niemand den Status kennt. Dadurch wird selbst eine sauber erstellte Planung schnell ungenau.
Feinplanung schafft hier keinen theoretischen Idealzustand. Sie verbindet Soll und Ist. Der geplante Ablauf bleibt sichtbar, während Rückmeldungen zeigen, was tatsächlich passiert. Genau diese Verbindung ist für realistische Termine entscheidend.
Was eine praxistaugliche Feinplanung können muss
Für Produktionsbetriebe zählt keine lange Funktionsliste, sondern ein Plan, der im Tagesgeschäft genutzt wird. Eine gute Lösung muss Aufträge, Arbeitsgänge und Ressourcen verständlich darstellen. Die Reihenfolge sollte sich per Drag-and-drop ändern lassen, ohne dass der Disponent erst Parametertabellen bearbeiten muss.
Ebenso wichtig sind klare Informationen zum Status. Wenn Mitarbeitende Aufträge direkt in der Werkstatt starten, pausieren und fertigmelden, sieht die Planung den tatsächlichen Fortschritt. Abweichungen bei Bearbeitungszeiten werden erkennbar. Das hilft nicht nur bei der Nachkalkulation, sondern auch bei der nächsten Entscheidung: Kann der Folgeauftrag wirklich heute beginnen oder muss der Termin angepasst werden?
Für viele Betriebe ist zudem entscheidend, wie schnell sie starten können. Wer bisher Excel nutzt, will nicht zuerst ein monatelanges ERP-Projekt durchführen. Aufträge aus Excel zu übernehmen, Zeichnungen direkt am Auftrag bereitzustellen und mit den vorhandenen Daten zu planen, senkt die Einstiegshürde erheblich. GanttWork ist auf genau diesen pragmatischen Übergang von der manuellen Plantafel zur digitalen Shopfloor-Steuerung ausgerichtet.
Feinplanung braucht saubere Regeln, nicht perfekte Daten
Ein häufiger Einwand lautet: „Unsere Daten sind noch nicht gut genug für Feinplanung.“ Das ist teilweise richtig. Wenn Arbeitspläne fehlen, Laufzeiten völlig unbekannt sind oder Auftragsdaten erst kurz vor Produktionsstart erfasst werden, kann kein System verlässliche Aussagen erzeugen.
Trotzdem ist Perfektion kein sinnvoller Startpunkt. Häufig reichen zunächst Auftragsnummer, Liefertermin, Arbeitsgänge, grobe Sollzeiten und die zugehörige Ressource. Die Datenqualität verbessert sich, wenn Mitarbeitende den tatsächlichen Fortschritt zurückmelden und Soll-Ist-Abweichungen sichtbar werden. Wichtig ist, die Planung schrittweise aufzubauen und nicht auf den vollständigen digitalen Zwilling der Fertigung zu warten.
Auch Feinplanung löst nicht jedes Problem automatisch. Materialengpässe, ungeplante Maschinenausfälle oder fehlende Qualifikationen müssen weiterhin aktiv entschieden werden. Der Nutzen liegt darin, dass diese Probleme früher sichtbar sind und ihre Auswirkungen nicht im Tagesgeschäft verschwinden.
Der richtige Weg aus der manuellen Planung
Der Wechsel muss nicht bedeuten, dass von morgen an jeder Auftrag bis zur letzten Minute durchgeplant wird. Sinnvoller ist ein klarer Start mit dem Bereich, in dem die meisten Terminprobleme entstehen: etwa der Engpassmaschine, einer Fertigungsinsel oder den Aufträgen mit mehreren Arbeitsgängen.
Zuerst wird eine gemeinsame Sicht auf Aufträge, Ressourcen und Termine geschaffen. Danach kommen Rückmeldungen aus der Werkstatt hinzu. Erst wenn der Plan im Alltag akzeptiert ist, lohnt es sich, Auswertungen zu Durchlaufzeiten, Stillständen oder Terminabweichungen stärker zu nutzen. So bleibt die Einführung überschaubar und die Mannschaft erlebt früh, dass weniger Rückfragen und weniger Suchaufwand entstehen.
Entscheidend ist auch die Rollenverteilung. Die Arbeitsvorbereitung muss nicht jede kurzfristige Anpassung zentral freigeben. Der Meister braucht Spielraum für die Realität auf dem Shopfloor. Gleichzeitig müssen Änderungen wieder im gemeinsamen Plan landen. Feinplanung funktioniert dann gut, wenn sie die Kommunikation nicht ersetzt, aber allen dieselbe Grundlage für Entscheidungen gibt.
Wenn Ihr Plan heute vor allem von einzelnen Köpfen, Excel-Versionen und Zurufen lebt, ist der erste sinnvolle Schritt nicht mehr Bürokratie. Schaffen Sie eine aktuelle, für Büro und Werkstatt sichtbare Reihenfolge der Arbeit. Daraus wird nach und nach eine Planung, die Termine nicht nur verspricht, sondern im laufenden Betrieb belastbar absichert.