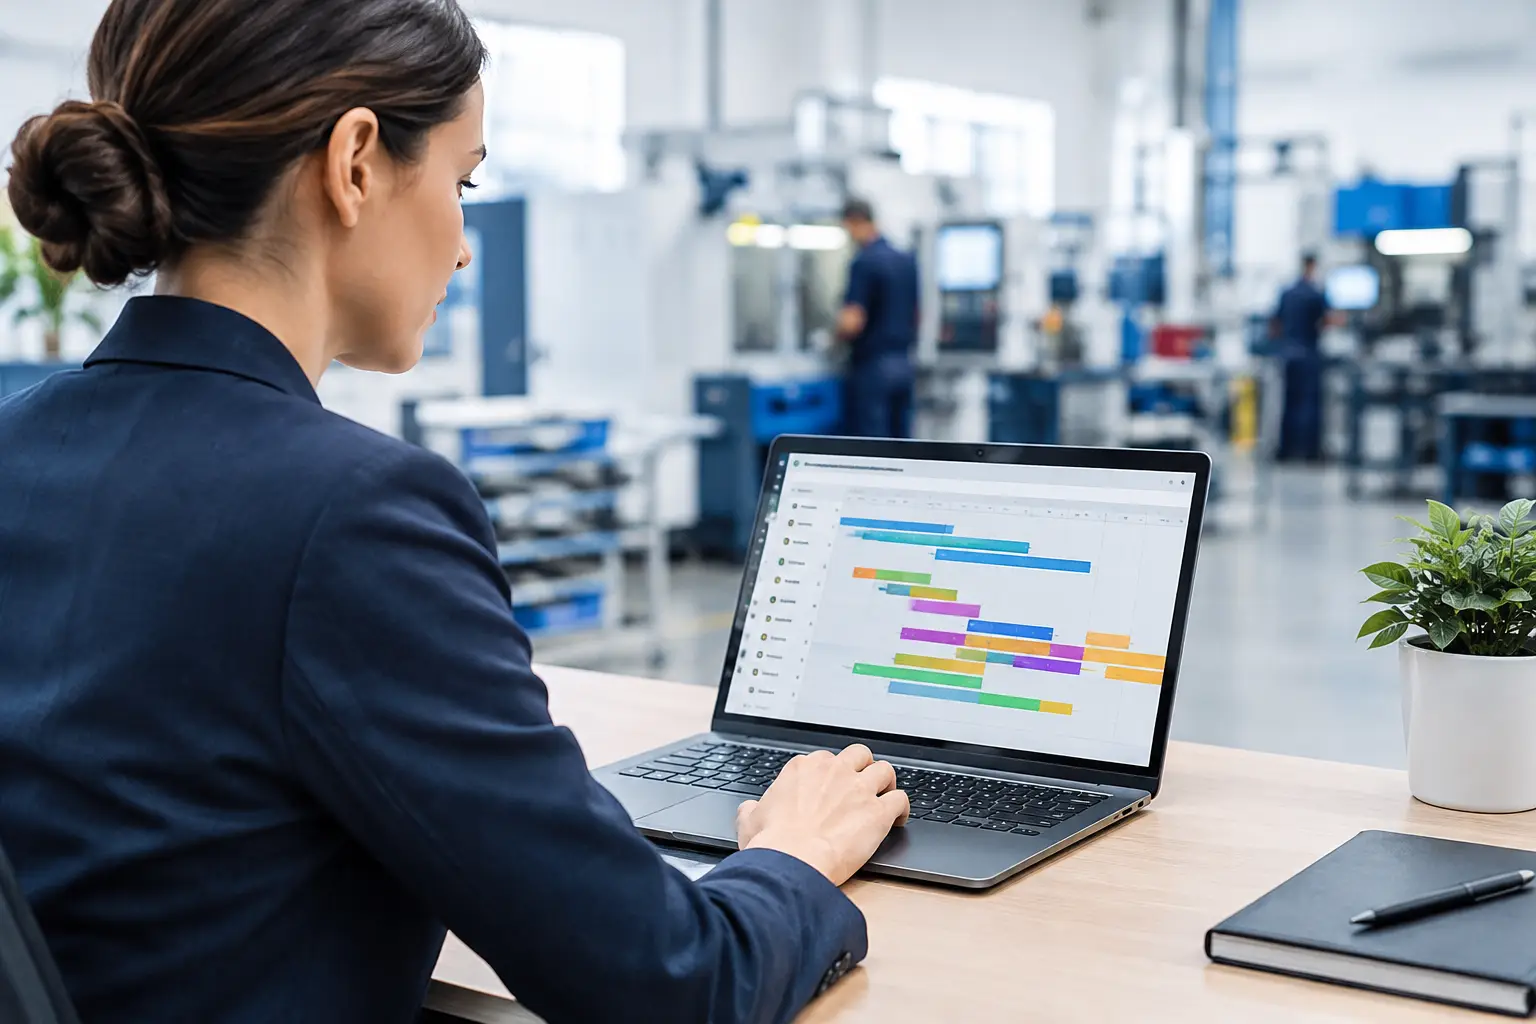
Ein Auftrag ist laut Excel seit Dienstag in Arbeit. An der Maschine wartet er aber noch auf Material, der zuständige Mitarbeiter ist auf einem anderen Arbeitsplatz eingeplant und der Liefertermin rückt näher. Genau in dieser Lücke zwischen Planung und tatsächlichem Shopfloor-Geschehen verliert ein Fertigungsbetrieb Zeit, Termine und Vertrauen. MES Software soll diese Lücke schließen: Sie verbindet Auftragsplanung, Maschinen, Mitarbeitende und Rückmeldungen aus der Werkstatt zu einem aktuellen Bild.
Für kleine und mittlere Produktionsbetriebe geht es dabei nicht darum, ein weiteres schweres IT-System einzuführen. Entscheidend ist, dass Disposition und Werkstatt morgens mit demselben Plan arbeiten und Abweichungen sichtbar werden, bevor sie zum Lieferproblem werden.
Was MES Software im Fertigungsalltag leistet
MES steht für Manufacturing Execution System. Vereinfacht gesagt liegt ein MES zwischen kaufmännischer Auftragswelt und der Ausführung auf dem Shopfloor. Es übersetzt den Fertigungsauftrag in eine umsetzbare Reihenfolge und macht sichtbar, was tatsächlich passiert.
Ein ERP-System kennt typischerweise Kundenauftrag, Stückliste, Arbeitsplan und Kalkulation. Es ist wichtig für die übergeordnete Unternehmenssteuerung, zeigt aber im Tagesgeschäft oft nicht ausreichend, welche Maschine gerade blockiert ist, welcher Auftrag pausiert oder wie weit ein Los wirklich fortgeschritten ist. Excel und Whiteboards können diese Lücke anfangs füllen. Mit wachsender Auslastung werden sie jedoch schnell zu einer Momentaufnahme, die schon beim nächsten Zuruf überholt ist.
MES Software schafft eine gemeinsame operative Wahrheit. Die Planung sieht Belegungen, Reihenfolgen und Engpässe. Die Werkstatt meldet Start, Pause, Fertigstellung oder Störung direkt zurück. Daraus entsteht nicht nur ein schönerer Plan, sondern eine belastbarere Grundlage für Entscheidungen: Welcher Auftrag muss vorgezogen werden? Wo fehlt Kapazität? Welchen Liefertermin können wir zusagen?
Nicht jedes MES muss ein Großprojekt sein
Der Begriff MES ist breit. Manche Systeme steuern Maschinen über Schnittstellen, erfassen Prozesswerte sekundengenau, verwalten Qualitätsprüfungen und sind tief mit ERP, BDE, MDE und Lager verbunden. Das kann für hochautomatisierte Serienfertigung sinnvoll sein. Es bedeutet aber oft lange Projekte, externe Beratung und erhebliche Anpassungen.
Ein Betrieb mit mehreren Arbeitsplätzen, wechselnden Aufträgen und überschaubarem Automatisierungsgrad braucht häufig zuerst etwas anderes: eine visuelle, verlässliche Feinplanung mit einfachen Rückmeldungen. Wenn heute noch ein Meister den Plan am Whiteboard aktualisiert und Änderungen per Zuruf verteilt, ist die größte Wirkung meist nicht die nächste komplexe Schnittstelle. Sie entsteht durch klare Reihenfolgen, aktuelle Statusmeldungen und eine für alle verständliche Plantafel.
Die Frage lautet daher nicht nur: Brauchen wir ein MES? Sie lautet: Welches Problem soll zuerst verschwinden? Fehlende Termintreue, unklare Maschinenbelegung, lange Rückfragen oder fehlende Ist-Zeiten verlangen unterschiedliche Schwerpunkte. Wer alles gleichzeitig digitalisieren will, verzögert den Nutzen.
Diese Funktionen sollten in der Praxis zählen
Eine praxistaugliche MES Software muss nicht jede denkbare Funktion enthalten. Sie sollte die Abläufe abbilden, die täglich über Liefertermine und Produktivität entscheiden. Besonders relevant sind fünf Bereiche:
- Visuelle Feinplanung: Aufträge, Arbeitsschritte und Ressourcen müssen auf einer Plantafel verständlich sichtbar sein. Per Drag-and-drop sollte sich ein Auftrag verschieben lassen, damit Auswirkungen auf Folgeaufträge sofort erkennbar werden.
- Rückmeldungen vom Shopfloor: Mitarbeitende benötigen einen einfachen Weg, um Arbeitsgänge zu starten, zu pausieren und fertigzumelden. Je weniger Klicks und Schulungsaufwand nötig sind, desto verlässlicher werden die Daten.
- Aktueller Auftragsstatus: Planung, Meister und Geschäftsführung sollten erkennen können, was offen, in Arbeit, blockiert oder abgeschlossen ist. Ein Status darf nicht erst nach manuellem Nachtragen im Büro sichtbar sein.
- Soll-Ist-Vergleich: Geplante und tatsächliche Zeiten machen Abweichungen greifbar. Das hilft nicht nur bei der Nachkalkulation, sondern auch dabei, wiederkehrende Engpässe zu erkennen.
- Unterlagen am Auftrag: Zeichnungen, Hinweise und relevante Dokumente gehören dorthin, wo gearbeitet wird. So sinkt die Gefahr, dass mit einer veralteten Version gefertigt wird.
Wichtig ist die Reihenfolge: Erst ein sauberer, akzeptierter Prozess für Planung und Rückmeldung, dann weitere Ausbaustufen. Daten aus einem System sind nur so gut wie die Rückmeldungen, die im Alltag tatsächlich erfolgen.
Vom Excel-Plan zur laufenden Steuerung
Excel ist nicht grundsätzlich falsch. Es ist flexibel, schnell verfügbar und vielen Teams vertraut. Das Problem beginnt, wenn mehrere Personen gleichzeitig auf Basis unterschiedlicher Dateien oder Ausdrucke entscheiden. Dann wird aus Flexibilität ein Risiko: Verschobene Termine werden nicht überall übernommen, Maschinenbelegungen sind unklar und die Werkstatt erfährt Prioritätsänderungen zu spät.
Der Wechsel zu MES Software sollte deshalb nicht bedeuten, jede gewachsene Regel über Bord zu werfen. Gute Einführung beginnt mit einem realen Ausschnitt: den wichtigsten Maschinen, einem klaren Auftragsimport und den Arbeitsgängen, die besonders oft umgeplant werden. Auch ein Excel-Import kann dafür ein sinnvoller Start sein. Er vermeidet, dass ein Betrieb monatelang auf eine umfassende ERP-Integration wartet, bevor überhaupt geplant werden kann.
Danach wird der Plan schrittweise zur führenden Arbeitsgrundlage. Neue Aufträge werden eingeplant, Prioritäten transparent verschoben und Rückmeldungen direkt in der Werkstatt erfasst. Erst wenn dieser Kreislauf stabil läuft, lohnt sich die Erweiterung um zusätzliche Datenquellen, weitere Bereiche oder automatisierte Schnittstellen.
Die Werkstatt entscheidet über den Erfolg
Viele Digitalisierungsprojekte scheitern nicht an der Software, sondern am Alltag auf dem Shopfloor. Wenn ein Werker für eine Rückmeldung lange suchen, komplizierte Masken ausfüllen oder am Terminal erst die richtige Auftragsnummer erraten muss, wird die Erfassung umgangen. Dann bleibt der Plan wieder Theorie.
Ein gutes Terminal zeigt daher nur, was für den jeweiligen Arbeitsplatz nötig ist: den aktuellen Auftrag, die passende Zeichnung, den nächsten Arbeitsschritt und klare Aktionen für Start, Pause oder Fertig. Auch Vertretungen und ungeplante Unterbrechungen müssen abbildbar sein. Niemand sollte Daten ausfüllen müssen, die für die operative Steuerung keinen Nutzen haben.
Genauso wichtig ist die Haltung der Führung. Rückmeldungen dürfen nicht als Kontrollinstrument verkauft werden. Ihr unmittelbarer Zweck ist, dass Mitarbeitende weniger nachfragen müssen, der Meister schneller reagieren kann und unrealistische Zusagen früher auffallen. Werden die Daten sichtbar genutzt, steigt auch die Bereitschaft zur sauberen Erfassung.
Was sich mit aktuellen Daten wirklich verbessert
Der größte Nutzen zeigt sich selten in einer einzelnen Kennzahl. Er zeigt sich in weniger Reibung: Die Disposition muss nicht ständig telefonieren, weil der Status klar ist. Der Meister erkennt, ob eine Umplanung auf einer Maschine Folgetermine gefährdet. Vertrieb oder Projektleitung erhalten eine belastbarere Antwort, wenn Kunden nach ihrem Auftrag fragen.
Auch die Produktivitätssteuerung wird konkreter. Weichen Soll- und Ist-Zeiten bei bestimmten Arbeitsgängen regelmäßig ab, kann das verschiedene Ursachen haben: falsche Vorgabezeiten, fehlendes Material, häufige Rüstwechsel, Nacharbeit oder eine überlastete Ressource. Die Software liefert den Hinweis, die fachliche Bewertung bleibt Aufgabe des Betriebs. Zahlen ersetzen keine Erfahrung, sie machen die richtigen Fragen schneller sichtbar.
Dabei ist Vorsicht vor Scheingenauigkeit angebracht. Wer Zeiten sekundengenau misst, aber unklare Auftragsstrukturen und wechselnde Prioritäten hat, gewinnt wenig. Für viele KMU ist ein verlässlicher Status mit nachvollziehbaren Start- und Endzeiten wertvoller als eine umfangreiche Datensammlung ohne Konsequenz.
Einführung: klein starten, konsequent nutzen
Eine Einführung gelingt am besten, wenn Verantwortlichkeiten und Erwartungen vorab klar sind. Ein Produktionsleiter oder Meister sollte fachlich entscheiden, wie Aufträge priorisiert werden und wann ein Vorgang als fertig gilt. Die Arbeitsvorbereitung liefert saubere Auftragsdaten. Die Werkstatt testet die Rückmeldung an echten Aufträgen und benennt Hindernisse offen.
Planen Sie eine kurze Testphase nicht als unverbindliche Vorführung, sondern mit einem konkreten Ziel. Zum Beispiel: Drei Wochen lang werden alle Aufträge auf zwei Engpassmaschinen digital geplant und alle Arbeitsschritte dort zurückgemeldet. Danach lässt sich ehrlich bewerten, ob Status, Terminsicherheit und Abstimmungsaufwand besser geworden sind.
Achten Sie bei der Auswahl auf die Einführung selbst. Ein System kann funktional überzeugen und trotzdem unpassend sein, wenn es erst nach langer Konfiguration produktiv wird. Für viele Betriebe ist eine cloud-basierte Lösung mit Hosting in Österreich oder Deutschland, DSGVO-konformer Datenhaltung und schneller Einsatzbereitschaft die praktischere Wahl. GanttWork setzt genau an diesem Bedarf an: visuelle Planung, Shopfloor-Rückmeldung und ein Einstieg ohne großes ERP-Projekt.
Die beste MES Software ist nicht die mit der längsten Funktionsliste. Sie ist die, die am Montagmorgen genutzt wird, wenn ein Eilauftrag kommt, eine Maschine ausfällt und trotzdem ein realistischer Plan für den Rest der Woche stehen muss.