Wenn ein Eilauftrag am Vormittag hereinkommt, entscheidet sich innerhalb weniger Minuten, ob die Planung funktioniert. Welche Maschine hat Kapazität? Welcher Auftrag muss dafür warten? Ist der vorherige Arbeitsgang wirklich fertig oder liegt das Teil noch in der Werkstatt? Genau an diesem Punkt wird die Frage MES-System versus Plantafel praktisch. Es geht nicht um Softwarebegriffe, sondern darum, wie schnell Produktion, Arbeitsvorbereitung und Meister belastbar entscheiden können.
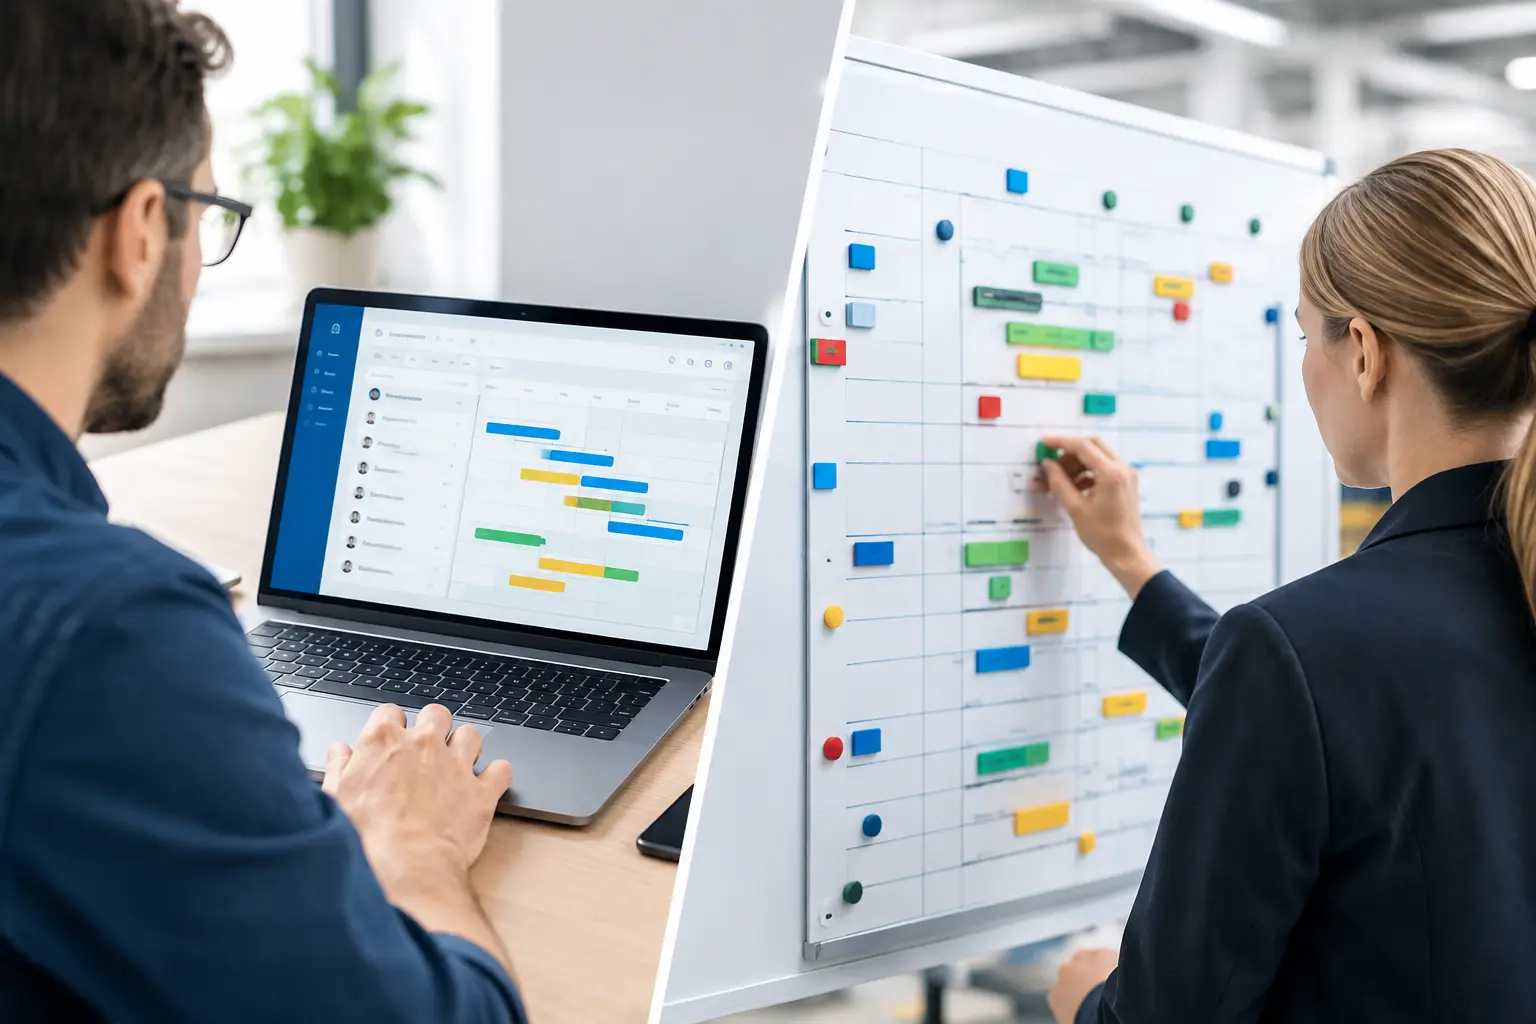
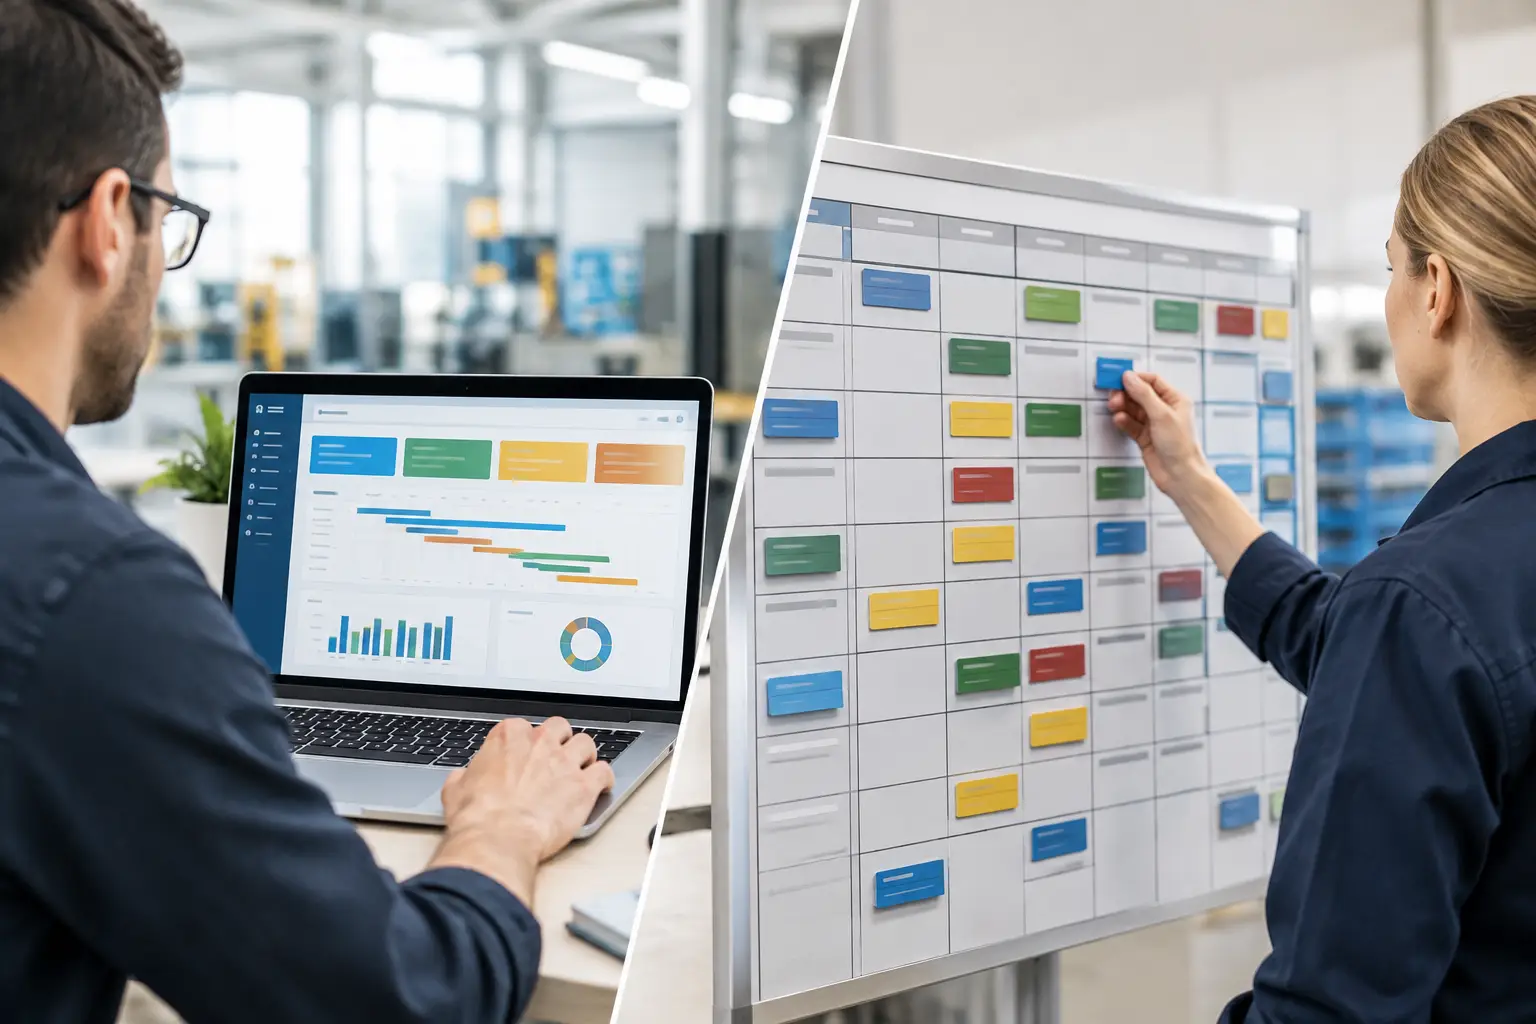
Viele Fertigungsbetriebe starten mit Excel, Whiteboard und Erfahrung der Verantwortlichen. Das kann lange funktionieren - bis Varianten, Terminverschiebungen, Maschinenengpässe und Rückfragen zunehmen. Dann steht eine Entscheidung an: Braucht es ein umfassendes Manufacturing Execution System oder reicht eine digitale Plantafel, die Planung und Shopfloor sichtbar verbindet?
MES-System versus Plantafel: Zwei unterschiedliche Aufgaben
Ein MES-System ist für die operative Ausführung und Dokumentation der Fertigung ausgelegt. Es kann Aufträge fein steuern, Betriebs- und Maschinendaten erfassen, Qualitätsprüfungen abbilden, Materialflüsse verfolgen und Kennzahlen aufbereiten. In komplexen Produktionsumgebungen ist das sinnvoll, etwa wenn lückenlose Rückverfolgbarkeit, automatische Datenerfassung oder detaillierte Qualitätsnachweise erforderlich sind.
Eine digitale Plantafel konzentriert sich dagegen auf eine andere Kernfrage: Was wird wann auf welcher Ressource gefertigt? Sie macht Aufträge, Kapazitäten, Abhängigkeiten und Termine in einem visuellen Plan sichtbar. Werden Rückmeldungen aus der Werkstatt ergänzt, entsteht daraus ein laufend aktualisiertes Bild des tatsächlichen Fertigungsstands.
Der Unterschied ist entscheidend: Ein MES kann viele Prozesse tief abbilden. Eine Plantafel schafft schnell Orientierung und Handlungsfähigkeit in der täglichen Planung. Beides kann zusammenpassen, muss es aber nicht. Wer vor allem Transparenz über Auftragsreihenfolge, Maschinenbelegung und Liefertermine braucht, löst sein akutes Problem oft schneller mit einer Plantafel.
Was im Fertigungsalltag tatsächlich zählt
Die richtige Lösung hängt weniger von der Unternehmensgröße ab als von der konkreten Engpasssituation. Ein Betrieb mit 30 Mitarbeitern und hoher Variantenvielfalt kann mehr Planungsdruck haben als ein Serienfertiger mit deutlich mehr Personal. Entscheidend ist, wo täglich Zeit verloren geht.
Typische Signale sind bekannt: Der Meister plant auf einem Whiteboard, während die Arbeitsvorbereitung mit einer anderen Excel-Datei arbeitet. Rückmeldungen kommen per Zuruf, auf Papier oder erst am Tagesende. Ein Auftrag scheint im Plan erledigt, tatsächlich wartet er noch auf die nächste Maschine. Liefertermine werden geschätzt, weil niemand den aktuellen Fortschritt sicher sieht.
Hier hilft zunächst eine gemeinsame, aktuelle Planung. Eine visuelle Plantafel zeigt die Reihenfolge der Aufträge je Maschine oder Arbeitsplatz. Verschiebt sich ein Auftrag per Drag-and-drop, werden Auswirkungen auf nachfolgende Vorgänge sofort sichtbar. Das ist kein Ersatz für alle Produktionsdaten - aber genau die Information, die Disponenten und Meister für die nächste Entscheidung brauchen.
Ein MES wird dann interessant, wenn die Anforderungen deutlich weitergehen. Beispielsweise wenn Chargen und Seriennummern über jeden Arbeitsschritt rückverfolgbar sein müssen, Prüfpläne verpflichtend sind, Maschinen automatisch Daten senden oder gesetzliche Dokumentationspflichten den Prozess bestimmen. Dann genügt ein visueller Plan allein nicht.
Die Einführung entscheidet über den Nutzen
Die größte Differenz zwischen MES und Plantafel liegt oft nicht im Funktionsumfang, sondern im Einführungsaufwand. Ein MES-Projekt verlangt häufig eine saubere Prozessaufnahme, Stammdatenpflege, Schnittstellen, Rollenrechte und individuelle Konfiguration. Das kann sich lohnen. Es bindet aber interne Ressourcen und braucht klare Verantwortlichkeiten.
Für einen mittelständischen Auftragsfertiger kann das problematisch sein, wenn die dringendste Frage eigentlich lautet: „Wie bekommen wir bis nächste Woche einen verlässlichen Maschinenplan?“ Wer monatelang auf ein großes System wartet, arbeitet in dieser Zeit weiter mit den bekannten Abstimmungsproblemen.
Eine cloudbasierte Plantafel lässt sich deutlich schlanker einführen. Aufträge können zum Beispiel aus Excel importiert werden, Ressourcen werden angelegt und Arbeitsgänge den passenden Maschinen oder Bereichen zugeordnet. Danach steht ein erster belastbarer Plan. Die Werkstatt meldet Start, Pause und Fertigstellung über ein Terminal zurück. Planung und Shopfloor arbeiten mit demselben Stand, ohne dass dafür ein umfangreiches ERP-Integrationsprojekt Voraussetzung ist.
Schnell heißt dabei nicht oberflächlich. Auch eine Plantafel braucht saubere Grunddaten: realistische Sollzeiten, eindeutige Ressourcen und eine klare Regel, wer bei Abweichungen plant oder freigibt. Der Unterschied ist, dass der Betrieb diese Grundlagen direkt im täglichen Einsatz verbessern kann, statt erst ein Großprojekt vollständig abschließen zu müssen.
Rückmeldungen machen aus Planung Steuerung
Eine Plantafel ohne Rückmeldung zeigt nur eine Absicht. Erst wenn Mitarbeitende Aufträge starten, unterbrechen und fertigmelden, wird sichtbar, ob der Plan noch zur Realität passt. Das ist besonders wertvoll bei wechselnden Prioritäten, ungeplanten Störungen oder Aufträgen mit vielen Arbeitsgängen.
Nehmen wir eine Dreherei mit nachgelagerter Fräsbearbeitung. Verzögert sich das Drehen, rutscht der Fräsauftrag automatisch in Gefahr. Ohne Rückmeldung fällt das oft erst auf, wenn der nächste Arbeitsplatz auf Material wartet. Mit aktuellen Statusmeldungen kann die Planung früh reagieren: einen anderen Auftrag vorziehen, Material bereitstellen oder den Kunden rechtzeitig informieren.
Damit entsteht auch eine bessere Grundlage für Soll-Ist-Vergleiche. Wenn Arbeitsgänge regelmäßig länger dauern als geplant, ist nicht automatisch die Werkstatt das Problem. Vielleicht sind Vorgabezeiten zu optimistisch, Rüstvorgänge fehlen in der Kalkulation oder ein bestimmter Artikel verursacht wiederkehrende Störungen. Gute Steuerung sucht nicht nach Schuldigen, sondern nach den Ursachen hinter den Abweichungen.
Ein MES kann diese Rückmeldungen noch tiefer mit Maschinen-, Qualitäts- und Materialdaten verknüpfen. Für Betriebe, die zunächst Transparenz über Durchlauf und Terminlage benötigen, liefert eine einfache Rückmeldung an der Plantafel jedoch oft den schnelleren Hebel.
Wann ein MES-System die richtige Wahl ist
Ein MES ist sinnvoll, wenn die Fertigung hohe Anforderungen an Datentiefe und Prozesssicherheit hat. Das betrifft etwa regulierte Branchen, komplexe Serienproduktion oder Werke mit weitgehend automatisierter Datenerfassung. Auch bei vielen Maschinenanbindungen, detaillierter OEE-Auswertung oder zwingender Qualitätsdokumentation ist der MES-Ansatz häufig passend.
Dann sollte die Auswahl nicht nur nach Funktionen erfolgen. Wichtig sind die vorhandene Datenqualität, die Kompetenz für Betrieb und Pflege sowie die Bereitschaft, Prozesse verbindlich zu standardisieren. Ein mächtiges System nützt wenig, wenn Rückmeldungen unvollständig bleiben oder die Mitarbeitenden dafür mehrere Masken bedienen müssen.
Ein MES kann außerdem zu groß sein, wenn es als Antwort auf ein reines Planungsproblem gekauft wird. Wer lediglich wissen will, welche Aufträge diese Woche an welcher Maschine laufen und wo Terminrisiken entstehen, bezahlt sonst für Komplexität, die im Alltag nicht genutzt wird.
Wann eine digitale Plantafel besser passt
Eine Plantafel ist besonders passend für kleine und mittlere Fertigungsbetriebe, die ihre Meisterplanung aus Excel und Whiteboard herauslösen wollen. Sie eignet sich für Einzel- und Kleinserienfertiger ebenso wie für Werkstätten mit mehreren Maschinen, Arbeitsplätzen oder Montagebereichen.
Der Nutzen ist konkret: Aufträge werden zentral geplant, Maschinenbelegungen sind sichtbar, Prioritäten lassen sich schnell ändern und die Werkstatt meldet den Status direkt zurück. Zeichnungen und auftragsbezogene Informationen können dort verfügbar sein, wo sie gebraucht werden. Statt täglich nach dem tatsächlichen Stand zu telefonieren, wird der Plan zur gemeinsamen Arbeitsgrundlage.
GanttWork ist auf genau diesen Einstieg ausgelegt: visuelle Planung, einfache Rückmeldungen und ein schneller Start ohne schweres IT-Projekt. Für viele Betriebe ist das kein Zwischenschritt zweiter Klasse, sondern die passende Lösung für ihre operative Realität.
Nicht entweder oder, sondern passend zur Reife
Die Entscheidung muss nicht dauerhaft endgültig sein. Ein Betrieb kann mit einer digitalen Plantafel beginnen, Planungsdisziplin aufbauen und belastbare Rückmeldungen etablieren. Wenn später Anforderungen an Maschinenintegration, Qualität oder Rückverfolgbarkeit wachsen, lassen sich diese Themen gezielter bewerten. Die Erfahrung aus der täglichen Planung macht dann auch ein mögliches MES-Projekt besser steuerbar.
Umgekehrt kann eine Plantafel neben einem bestehenden ERP oder MES sinnvoll sein, wenn deren Planung im Alltag zu unübersichtlich oder zu langsam ist. Nicht jedes System ist automatisch die beste Oberfläche für Meister, Disposition und Werkstatt. Entscheidend ist, ob die Beteiligten Abweichungen sehen und handeln können, bevor aus einer Verzögerung ein Lieferproblem wird.
Wer zwischen MES und Plantafel abwägt, sollte deshalb nicht mit einer Funktionsliste beginnen. Schauen Sie auf den nächsten Engpass in Ihrer Fertigung: den fehlenden Überblick, die unklare Maschinenbelegung, verspätete Rückmeldungen oder die Abstimmung zwischen Büro und Werkstatt. Die Lösung, die dieses Problem kurzfristig sichtbar verbessert und im Alltag konsequent genutzt wird, ist meist die richtige Entscheidung.