Montag, 7:15 Uhr: Der Meister sucht den aktuellen Excel-Stand, die Arbeitsvorbereitung klärt eine Terminverschiebung und an Maschine 3 läuft ein Auftrag länger als geplant. Noch bevor die erste Besprechung beginnt, ist der Plan bereits überholt. Dieses Praxisbeispiel für weniger Planungsaufwand zeigt, wie ein mittelständischer Fertigungsbetrieb genau diese Schleifen deutlich verkürzt - ohne langes IT-Projekt und ohne die Planung neu erfinden zu müssen.
Die Ausgangslage: Planung funktioniert, bis etwas passiert
Der Betrieb fertigt kundenspezifische Bauteile in kleinen und mittleren Losgrößen. Rund 25 Mitarbeitende arbeiten in der Produktion, fünf Maschinen bilden den Kern der Fertigung. Die Aufträge wurden bisher in Excel geplant. Ergänzend gab es ein Whiteboard in der Werkstatt und laufende Abstimmungen per Zuruf, Telefon oder E-Mail.
Das war nicht grundsätzlich chaotisch. Die Disposition kannte die laufenden Aufträge, der Meister wusste meist, welche Maschine als Nächstes dran war. Das Problem begann bei Abweichungen: Material kam später, ein Werkzeug fehlte, ein Auftrag dauerte länger oder ein Kunde zog einen Termin vor.
Dann musste der Plan in Excel angepasst werden. Anschließend musste geklärt werden, wer von der Änderung betroffen war. Der Meister gab die neue Reihenfolge weiter, Mitarbeitende fragten bei Unklarheiten nach, und die Geschäftsführung wollte wissen, ob der zugesagte Liefertermin noch hält. Die eigentliche Planung war nicht das größte Problem. Zeit kostete vor allem die Abstimmung rund um jede Änderung.
Praxisbeispiel für weniger Planungsaufwand: Vom Excel-Plan zur Plantafel
Der Betrieb entschied sich nicht für ein umfassendes ERP-Projekt, sondern für eine digitale, visuelle Fertigungsplanung. Bestehende Auftragsdaten wurden aus Excel übernommen. Für jede Ressource - etwa Maschine, Arbeitsplatz oder Mitarbeitergruppe - entstand eine klar gegliederte Zeile in einer digitalen Plantafel.
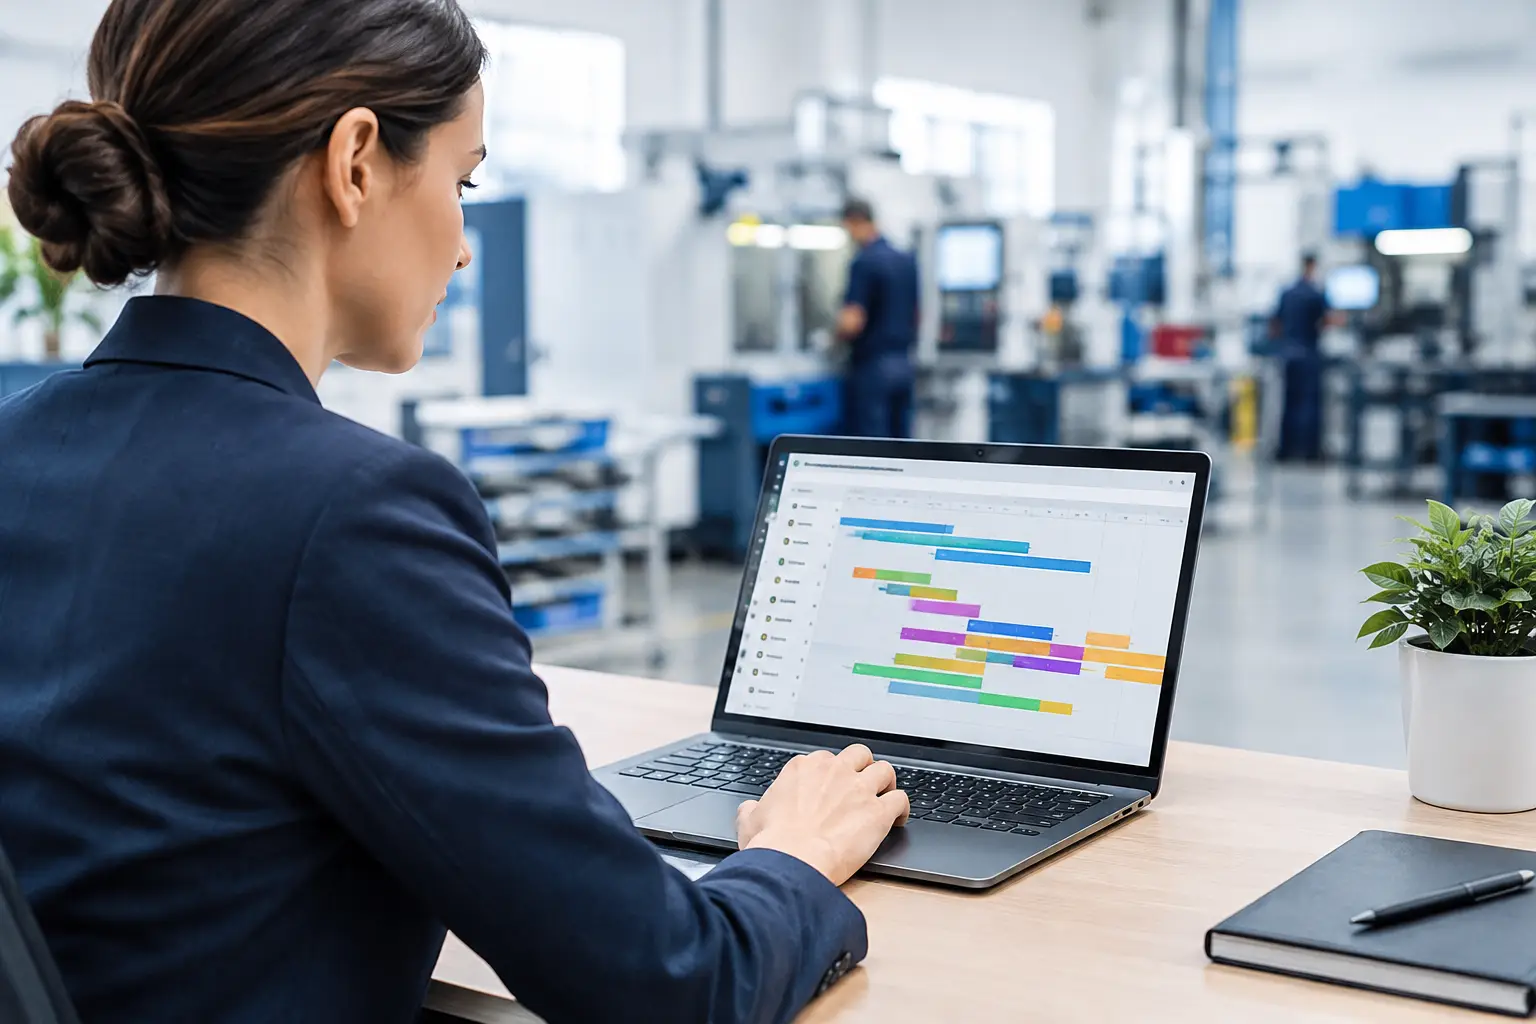
Jeder Auftrag erhielt einen geplanten Start, ein Ende, eine Bearbeitungszeit und die zugeordnete Ressource. Damit wurde auf einen Blick sichtbar, welche Maschine wann belegt ist, wo Aufträge warten und welche Termine kritisch werden könnten. Die Planung blieb bewusst einfach: Aufträge werden im Gantt-Diagramm eingeplant und bei Bedarf mit der Maus verschoben.
Der entscheidende Unterschied lag nicht allein in der Darstellung. Die Plantafel wurde zur gemeinsamen Arbeitsgrundlage für Arbeitsvorbereitung, Meister und Werkstatt. Es gab nicht mehr drei verschiedene Wahrheiten - Excel-Datei, Whiteboard und mündliche Information - sondern einen aktuellen Plan, auf den sich alle beziehen konnten.
Ein konkreter Störfall am Vormittag
Am Dienstag meldet ein Werker, dass ein Fräsauftrag voraussichtlich zwei Stunden länger dauert. Früher hätte der Meister diese Information weitergegeben, die Arbeitsvorbereitung hätte den Excel-Plan geprüft und mehrere Folgeaufträge manuell umsortiert. Danach wäre die Werkstatt über die neue Reihenfolge zu informieren gewesen.
Im neuen Ablauf wird der tatsächliche Status direkt am Werker-Terminal zurückgemeldet: Start, Pause, Fertig oder Unterbrechung. Die Arbeitsvorbereitung sieht sofort, dass der Auftrag noch läuft und der Folgeauftrag auf derselben Maschine gefährdet ist. Sie verschiebt ihn in der Plantafel hinter einen anderen, bereits freigegebenen Auftrag auf einer passenden Ressource.
Die Änderung ist unmittelbar sichtbar. Der Meister muss nicht erst eine neue Excel-Version suchen oder eine handschriftliche Tafel aktualisieren. Er sieht in der Werkstatt, was als Nächstes ansteht. Gleichzeitig erkennt die Disposition, ob sich daraus eine Terminverschiebung beim Kunden ergibt. Aus einer Abstimmungskette wird eine konkrete Planungsentscheidung.
Wo der Aufwand tatsächlich sinkt
Weniger Planungsaufwand bedeutet nicht, dass niemand mehr planen muss. In einer Fertigung mit Varianten, Eilaufträgen und Engpässen bleibt Planung tägliche Arbeit. Der Unterschied liegt darin, dass weniger Zeit für Suchen, Nachfragen, Übertragen und Korrigieren verloren geht.
Im Praxisbeispiel zeigte sich die Entlastung besonders in vier Bereichen:
- Weniger Rückfragen: Mitarbeitende sehen ihre nächsten Aufträge und melden den Status selbst zurück. Der Meister wird nicht bei jeder Reihenfolgefrage zum Informationsknoten.
- Schnellere Umplanung: Verschiebt sich ein Auftrag, werden Auswirkungen auf Maschinenbelegung und Folgeaufträge sofort sichtbar. Das reduziert manuelle Rechenarbeit in Excel.
- Klarere Prioritäten: Eilige Aufträge, überfällige Vorgänge und freie Kapazitäten sind im Plan erkennbar. Entscheidungen beruhen weniger auf Bauchgefühl oder Zuruf.
- Bessere Terminkommunikation: Die Disposition sieht früher, wenn ein Liefertermin kritisch wird. Das schafft Zeit, um intern gegenzusteuern oder Kunden rechtzeitig zu informieren.
Gerade der letzte Punkt ist im Alltag oft entscheidend. Ein Termin, der zwei Tage vorher als gefährdet sichtbar wird, lässt sich häufig noch absichern. Wird die Verzögerung erst beim Verpacken erkannt, bleibt meist nur eine unangenehme Nachricht an den Kunden.
Rückmeldungen aus der Werkstatt machen den Plan belastbar
Ein sauber geplanter Auftrag hilft nur begrenzt, wenn sein tatsächlicher Fortschritt unbekannt bleibt. Deshalb wurden im Betrieb Werker-Terminals an zentralen Arbeitsplätzen eingesetzt. Mitarbeitende melden dort mit wenigen Eingaben, wann sie einen Auftrag starten, unterbrechen oder fertigstellen.
Damit entsteht kein zusätzlicher Dokumentationsaufwand, der niemandem hilft. Die Rückmeldung ersetzt einen Teil der Laufzettel, Zurufe und Statusanfragen. Sie liefert der Planung jene Information, die bisher oft fehlte: Ist der Auftrag wirklich schon fertig? Läuft er noch? Wie weit weicht die tatsächliche Bearbeitungszeit vom Soll ab?
Die Soll-Ist-Zeiten werden dadurch nicht zu einem Kontrollinstrument für einzelne Mitarbeitende. Richtig eingesetzt, zeigen sie, wo Planwerte regelmäßig zu knapp sind, welche Arbeitsschritte mehr Zeit brauchen und an welcher Maschine sich Wartezeiten aufbauen. Das macht die Planung mit der Zeit realistischer.
Was bei der Einführung entscheidend war
Der Betrieb hat nicht versucht, am ersten Tag jede Ausnahme abzubilden. Zunächst wurden nur die Maschinen und Arbeitsplätze geplant, die für Liefertermine besonders relevant waren. Danach kamen weitere Bereiche schrittweise dazu.
Auch die Stammdaten mussten nicht bis ins letzte Detail perfekt sein. Für einen sinnvollen Start reichen belastbare Auftragsinformationen, Ressourcen und realistische grobe Bearbeitungszeiten. Wer monatelang auf vollständige Daten wartet, plant weiterhin mit Excel - nur mit dem Vorsatz, später digital zu werden.
Wichtig war außerdem eine klare Regel: Die Plantafel ist der führende Plan. Änderungen werden dort gemacht, nicht parallel auf dem Whiteboard oder in einer lokalen Datei. Das braucht zu Beginn Konsequenz. Sobald die Beteiligten merken, dass sie aktuelle Informationen schneller finden, steigt die Akzeptanz meist spürbar.
Nicht jede Fertigung braucht dieselbe Planungstiefe
Eine einfache visuelle Planung passt besonders gut, wenn Aufträge über mehrere Maschinen laufen, Prioritäten sich regelmäßig ändern und Termine aktiv gesteuert werden müssen. Bei einer sehr stabilen Serienfertigung mit wenigen Varianten kann der Nutzen kleiner sein, weil die Reihenfolge ohnehin selten angepasst wird.
Auch eine Plantafel ersetzt nicht jede Funktion eines ERP-Systems. Einkauf, Kalkulation, Lagerverwaltung oder Finanzprozesse können weiterhin in bestehenden Systemen bleiben. Der Vorteil liegt gerade darin, die operative Fertigungsplanung nicht von einem großen Gesamtprojekt abhängig zu machen.
Für kleinere und mittlere Produktionsbetriebe ist das oft der pragmatische Weg: Dort digitalisieren, wo täglich Zeit verloren geht - zwischen Auftragseingang, Maschinenbelegung und Rückmeldung aus der Werkstatt.
Der messbare Effekt beginnt bei den kleinen Unterbrechungen
Nach einigen Wochen stellte der Betrieb keine wundersame Verdoppelung der Kapazität fest. Aber die tägliche Arbeit wurde ruhiger. Die Morgenrunde dauerte kürzer, weil der Status nicht erst zusammengesucht werden musste. Terminfragen ließen sich direkt am Plan beantworten. Und bei Störungen konnte die Arbeitsvorbereitung schneller entscheiden, statt Informationen aus mehreren Quellen zusammenzutragen.
Genau darin liegt der Wert von GanttWork: Die Planung wird für alle Beteiligten sichtbar, Änderungen bleiben nachvollziehbar und Rückmeldungen aus der Werkstatt fließen in den tatsächlichen Auftragsstatus ein. So wird aus einem Planungswerkzeug ein gemeinsamer Taktgeber für den Shopfloor.
Der sinnvollste erste Schritt ist daher nicht, jeden Prozess auf einmal zu digitalisieren. Beginnen Sie mit den Maschinen, Aufträgen und Engpässen, die heute die meisten Rückfragen verursachen. Wenn dort Transparenz entsteht, reduziert sich der Planungsaufwand nicht auf dem Papier, sondern spürbar im täglichen Betrieb.