Ein Auftrag ist fertig gerüstet, das Material liegt bereit, die Zeichnung ist geklärt - und trotzdem beginnt die Bearbeitung erst Stunden oder Tage später. Warum entstehen Wartezeiten in der Fertigung? Selten liegt es an mangelndem Einsatz in der Werkstatt. Meist fehlen Übersicht, klare Prioritäten oder rechtzeitige Informationen darüber, was vor dem nächsten Arbeitsschritt tatsächlich passieren muss.
Wartezeit ist dabei nicht nur verlorene Maschinenzeit. Sie verlängert die Durchlaufzeit, bindet Kapital im Umlaufbestand und macht Liefertermine unsicher. Gerade in kleinen und mittleren Fertigungsbetrieben summieren sich viele kurze Unterbrechungen schnell zu einem spürbaren Problem. Wer die Ursachen sichtbar macht, kann gezielt steuern, statt täglich nur auf Verzögerungen zu reagieren.
Wartezeiten entstehen meist zwischen den Arbeitsschritten
Eine Maschine bearbeitet ein Teil oft schneller, als der gesamte Auftrag durch den Betrieb läuft. Dazwischen wartet das Werkstück auf Material, einen freien Arbeitsplatz, eine Prüfung, eine Entscheidung oder einen Mitarbeiter. Diese Liegezeiten fallen im Alltag leicht unter den Tisch, weil auf den ersten Blick alle beschäftigt sind.
Entscheidend ist deshalb die Unterscheidung: Eine Bearbeitungszeit schafft Wert am Produkt. Eine Wartezeit entsteht, wenn ein Auftrag zwar grundsätzlich weiterlaufen könnte, aber auf eine Voraussetzung warten muss. Nicht jede Pause ist vermeidbar. Bei Aushärtezeiten, Kühlphasen oder fest definierten Prüfabläufen gehört Warten zum Prozess. Kritisch wird es dort, wo die Wartezeit aus fehlender Abstimmung, unklarer Planung oder einer vermeidbaren Störung entsteht.
Der Engpass bestimmt den Takt
In fast jeder Fertigung gibt es Ressourcen, an denen sich Aufträge sammeln: eine stark ausgelastete CNC-Maschine, ein Schweißplatz, die Lackierung oder ein einzelner Spezialist. Wird dieser Engpass zu spät erkannt, plant die Arbeitsvorbereitung mehrere Aufträge gleichzeitig davor ein. Das Ergebnis ist vorhersehbar: Die vorgelagerten Bereiche produzieren auf Halde, während Aufträge am Engpass warten.
Mehr Auslastung vor dem Engpass ist dann nicht automatisch besser. Sie erhöht häufig nur den Bestand zwischen den Arbeitsgängen und verdeckt, welcher Auftrag wirklich Priorität hat. Sinnvoller ist eine Planung, die den Engpass als Taktgeber behandelt. Welche Aufträge müssen dort wann laufen? Welche Vorarbeiten müssen bis dahin abgeschlossen sein? Und welche Aufträge sollten bewusst noch nicht gestartet werden, weil sie sonst nur Fläche und Aufmerksamkeit binden?
Warum entstehen Wartezeiten in der Fertigung trotz voller Auslastung?
Volle Auslastung wird oft mit guter Produktivität verwechselt. Wenn jede Maschine permanent beschäftigt sein soll, entstehen zwangsläufig Warteschlangen. Das ist besonders deutlich bei hoher Variantenvielfalt und kleinen Losgrößen. Jeder zusätzliche Auftrag, der ohne Blick auf Kapazität und Reihenfolge eingelastet wird, konkurriert mit bereits zugesagten Terminen.
Die Herausforderung liegt im richtigen Maß. Zu wenig Auslastung verschenkt Kapazität. Zu viel gleichzeitige Arbeit verlängert die Durchlaufzeit und erschwert die Priorisierung. Produktionsleiter brauchen daher nicht nur eine Liste offener Aufträge, sondern eine visuelle Antwort auf drei operative Fragen: Was läuft gerade? Was wartet? Und wodurch wird der nächste Schritt blockiert?
Fehlende Prioritäten führen zu Umplanungen
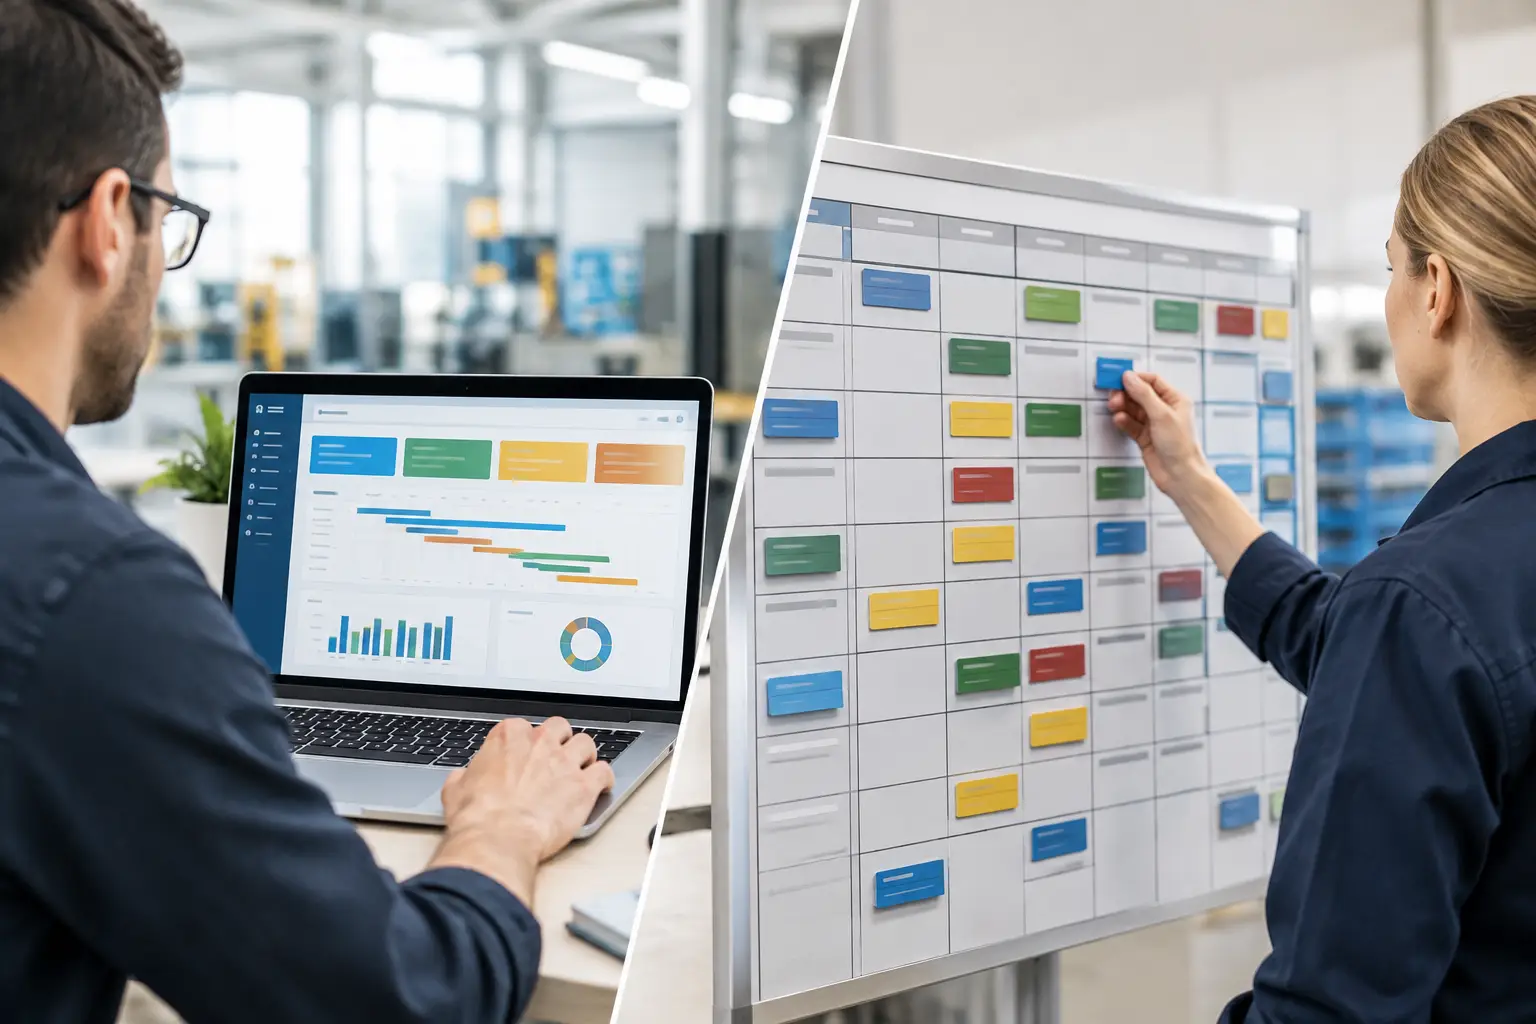
Ein Eilauftrag kommt herein, ein Kunde fragt nach einem früheren Termin oder Material verspätet sich. Solche Ereignisse gehören zur Realität. Problematisch wird es, wenn die Reihenfolge nur über Zuruf, Magnettafel oder eine Excel-Datei gesteuert wird, die bereits nicht mehr aktuell ist.
Dann erhält die Werkstatt widersprüchliche Signale. Der Meister zieht den lautesten Auftrag vor, die Disposition plant auf Basis alter Rückmeldungen, und die Arbeitsvorbereitung sucht nach dem tatsächlichen Status. Der Auftrag, der zuerst bearbeitet werden müsste, wartet. Gleichzeitig werden andere Arbeiten begonnen, die später erneut unterbrochen werden.
Eine klare Priorisierung braucht sichtbare Regeln. Beispielsweise kann der Liefertermin maßgeblich sein, sofern Material, Zeichnung und Kapazität vorhanden sind. Ein echter Engpassauftrag kann Vorrang erhalten. Reine Lautstärke oder die Anzahl der Nachfragen sollten dagegen keine Planungslogik ersetzen.
Material, Werkzeuge und Informationen sind oft der eigentliche Grund
Nicht jede Wartezeit entsteht an der Maschine. Häufig fehlen Kleinteile, Halbzeuge, Spannmittel, Programme oder freigegebene Zeichnungen. In der Planung steht der Auftrag vielleicht auf Start, auf dem Shopfloor ist aber noch nicht alles vorbereitet. Die Maschine bleibt frei, während Mitarbeiter telefonieren, suchen oder Rückfragen klären.
Hier hilft es, Aufträge erst dann verbindlich einzuplanen, wenn ihre Voraussetzungen geprüft sind. Das bedeutet nicht, dass jeder Auftrag bis ins Detail vorbereitet sein muss. Es bedeutet aber, dass Materialstatus, Arbeitsunterlagen und besondere Betriebsmittel vor dem geplanten Start transparent sind. Je komplexer das Produkt, desto wichtiger wird diese Prüfung.
Auch Änderungen müssen dort ankommen, wo gearbeitet wird. Eine korrigierte Zeichnung im Büroordner verhindert keine Fehlteile, wenn am Arbeitsplatz noch die alte Version liegt. Verlässliche Dokumente direkt am Auftrag reduzieren Rückfragen und vermeiden Wartezeit durch Unsicherheit.
Rückmeldungen entscheiden über die Qualität der Planung
Ein Plan ist nur so gut wie sein Abgleich mit der Realität. Wenn Start, Pause, Fertigmeldung oder Störung erst am Tagesende und vielleicht nur mündlich zurückgemeldet werden, plant das Büro mit Annahmen. Eine Ressource kann im Plan frei aussehen, obwohl der Auftrag noch läuft. Oder ein Auftrag erscheint termingerecht, obwohl er seit Stunden auf Klärung wartet.
Echtzeitnahe Rückmeldungen aus der Werkstatt schaffen keine zusätzliche Bürokratie, wenn sie einfach gehalten sind. Für die operative Steuerung reichen oft wenige klare Informationen: Auftrag gestartet, unterbrochen, fertig oder blockiert. Ergänzt um einen nachvollziehbaren Grund bei Unterbrechungen entsteht ein belastbares Bild des Shopfloors.
Damit lassen sich Soll- und Ist-Zeiten sinnvoll vergleichen. Weicht eine Bearbeitung regelmäßig ab, ist nicht automatisch der Mitarbeiter das Problem. Vielleicht stimmt die Vorgabezeit nicht, das Material verursacht Nacharbeit oder der Rüstaufwand wurde zu niedrig angesetzt. Erst mit diesen Daten lässt sich entscheiden, ob Prozesse, Zeiten oder Kapazitäten angepasst werden müssen.
So reduzieren Sie vermeidbare Wartezeiten Schritt für Schritt
Der erste Schritt ist nicht ein großes IT-Projekt. Beginnen Sie mit den Aufträgen, die regelmäßig zu Terminproblemen führen. Zeichnen Sie ihren Weg durch die Fertigung nach: Wann wurde der Auftrag freigegeben, wann begann und endete jeder Arbeitsschritt, und wie lange lag er dazwischen? Gerade diese Zeit zwischen den Vorgängen zeigt oft die größten Hebel.
Danach sollten Sie die tatsächlichen Engpässe benennen. Nicht die gefühlten Engpässe, sondern jene Ressourcen, vor denen sich Aufträge wiederholt sammeln oder deren Ausfall sofort Termine gefährdet. Planen Sie diese Ressourcen zuerst und ordnen Sie die Vor- und Nachfolgeprozesse daran aus.
Als Nächstes braucht die Mannschaft eine gemeinsame, aktuelle Sicht auf die Reihenfolge. Eine digitale Plantafel macht Abhängigkeiten, Maschinenbelegung und Verschiebungen deutlich sichtbar. Wird ein Auftrag später fertig oder kommt ein Eilauftrag hinzu, lassen sich Folgen für nachgelagerte Arbeiten sofort erkennen. Das spart Abstimmungsschleifen zwischen Planung, Meister und Werkstatt.
GanttWork unterstützt diesen Ansatz mit einer visuellen Fertigungsplanung, in der Aufträge, Ressourcen und aktuelle Werkstattrückmeldungen zusammenlaufen. Statt mehrere Excel-Stände, Whiteboards und Zurufe abzugleichen, sieht das Team, wo Aufträge stehen und welche Umplanung tatsächlich nötig ist. Der Nutzen liegt nicht in mehr Planung um der Planung willen, sondern in schnelleren Entscheidungen auf Basis eines gemeinsamen Stands.
Nicht jede Wartezeit muss auf null sinken
Das Ziel ist nicht, jede Minute Wartezeit aus dem Betrieb zu entfernen. Ein kleiner Puffer vor einer kritischen Maschine kann sinnvoll sein, damit sie bei kurzen Störungen nicht leerläuft. Auch bei schwankenden Lieferzeiten oder unvermeidbaren Prüfungen sind Reserven notwendig.
Entscheidend ist, dass Puffer bewusst gewählt werden. Ein geplanter Bestand vor dem Engpass ist etwas anderes als ein Auftrag, der ohne erkennbaren Grund drei Tage zwischen zwei Arbeitsgängen liegt. Sichtbarkeit schafft hier die nötige Unterscheidung: Welche Wartezeit schützt den Ablauf, und welche kostet nur Termin, Fläche und Geld?
Wer Wartezeiten konsequent erfasst, muss nicht jede Ursache sofort lösen. Oft reicht es, die häufigsten zwei oder drei Blockaden zuerst anzugehen. Wenn Planung und Werkstatt auf denselben aktuellen Auftragstand blicken, werden aus täglichen Rückfragen klare Entscheidungen - und aus unsichtbaren Liegezeiten konkrete Verbesserungen im Ablauf.