Wenn der Meister morgens zehn Rückfragen zu Lieferterminen beantwortet, zwei Maschinen bereits anders laufen als geplant und ein Vertriebsauftrag „ganz dringend“ dazukommt, entscheidet nicht der Plan über den Tag, sondern die lauteste Stimme. Ein klarer Leitfaden zur Auftragspriorisierung in der Fertigung schafft genau hier Ordnung: Er macht Entscheidungen nachvollziehbar, schützt Engpässe und gibt Werkstatt wie Planung eine gemeinsame Richtung.
Warum Priorisierung in der Fertigung so oft scheitert
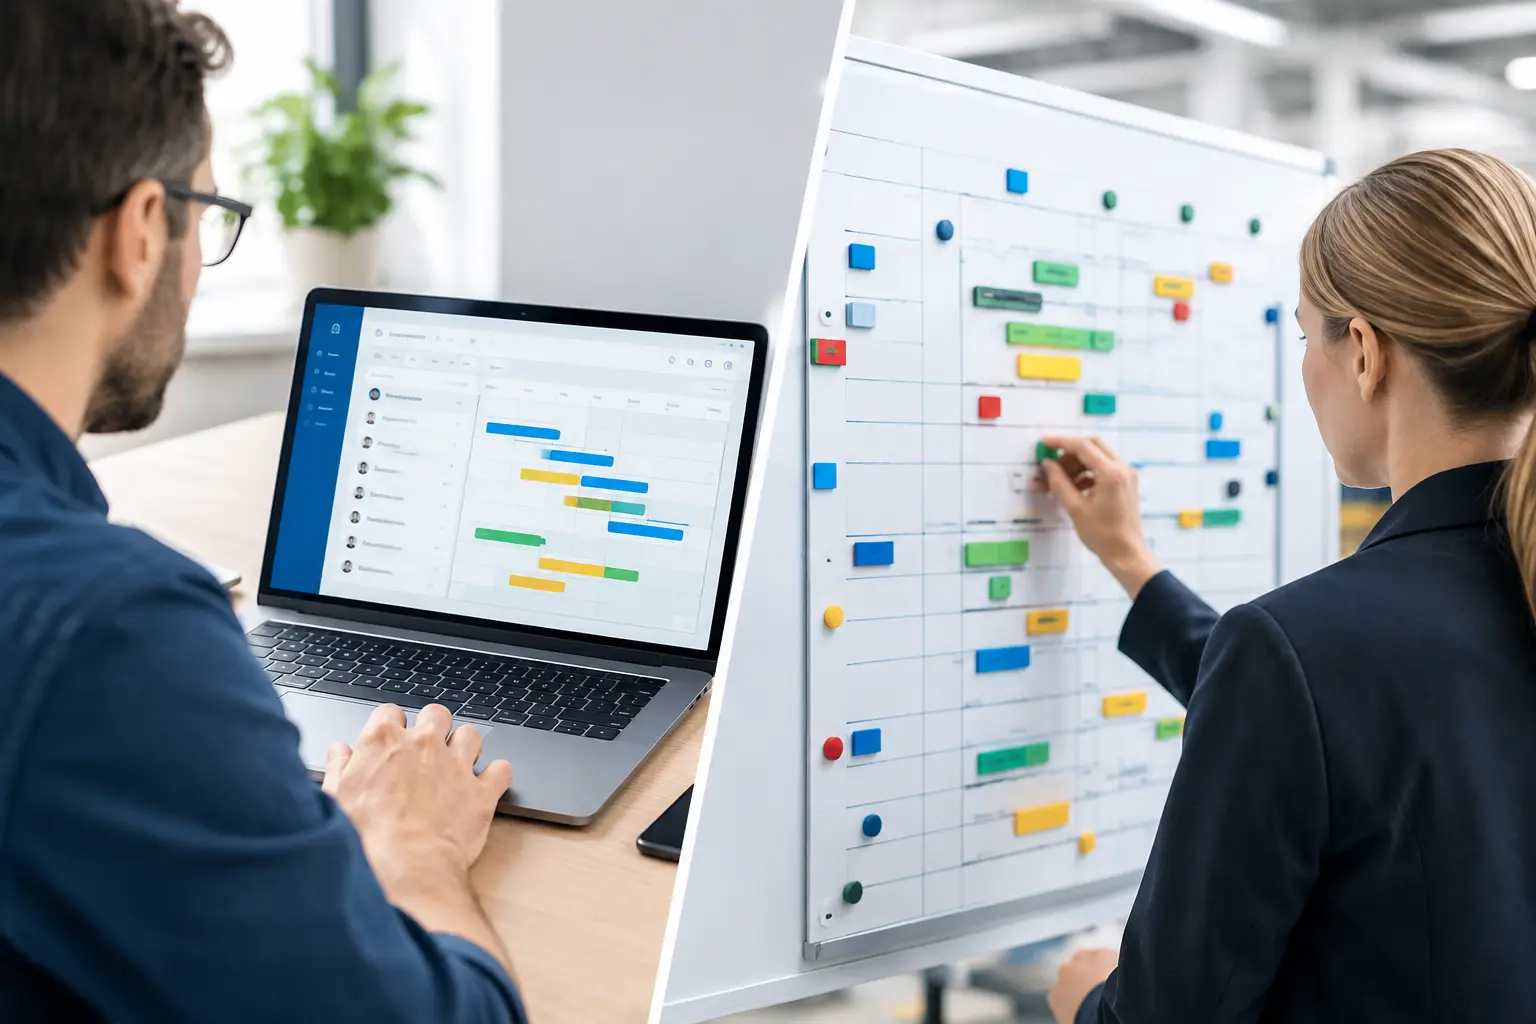
In vielen kleineren und mittleren Betrieben gibt es durchaus eine Planung. Sie liegt in Excel, auf dem Whiteboard oder im Kopf des Meisters. Das Problem beginnt, sobald etwas vom Idealablauf abweicht: Material kommt später, ein Mitarbeiter fehlt, eine Maschine steht oder ein wichtiger Kunde fordert eine frühere Lieferung.
Dann werden Aufträge verschoben, ohne die Folgen für nachgelagerte Arbeitsschritte sauber zu sehen. Ein Auftrag wird vorgezogen, drei andere geraten unbemerkt in Verzug. Die Werkstatt erhält neue Ansagen, während Arbeitsvorbereitung und Vertrieb mit unterschiedlichen Daten arbeiten. Das kostet nicht nur Zeit. Es erzeugt Hektik, Überstunden und Termine, die nach außen erst sehr spät korrigiert werden.
Priorisierung ist daher nicht einfach die Frage, welcher Auftrag zuerst startet. Sie ist die Entscheidung, welche Arbeit unter den vorhandenen Kapazitäten den größten Beitrag zu Liefertreue, Durchsatz und Kundenverbindlichkeit leistet.
Die Reihenfolge darf nicht nur vom Liefertermin abhängen
Der Liefertermin ist ein wesentlicher Faktor, aber selten die ganze Wahrheit. Ein Auftrag mit Termin morgen kann möglicherweise nur noch auf ein fehlendes Kaufteil warten. Ein Auftrag mit Termin nächste Woche blockiert dagegen heute die einzige Engpassmaschine und muss rechtzeitig beginnen. Wer ausschließlich nach Fälligkeit sortiert, erkennt diese Unterschiede zu spät.
Eine praxistaugliche Priorisierung betrachtet mehrere Kriterien gleichzeitig:
- den bestätigten Liefertermin und den tatsächlichen Restaufwand
- den aktuellen Arbeitsfortschritt sowie fehlendes Material oder fehlende Zeichnungen
- die Belegung von Engpassmaschinen und Schlüsselarbeitsplätzen
- Abhängigkeiten zwischen Arbeitsgängen
- Kundenrelevanz, Vertragsstrafen oder zugesagte Sondertermine
- Rüstaufwand und sinnvolle Losgrößen
Nicht jedes Kriterium hat immer das gleiche Gewicht. Bei hoher Auslastung an einer Fräsmaschine ist deren Reihenfolge oft wichtiger als eine theoretisch optimale Reihenfolge an einem unkritischen Montageplatz. Bei einem Großkunden mit fest zugesagtem Abruf kann wiederum der Kundenfaktor Vorrang erhalten. Entscheidend ist: Diese Ausnahme muss sichtbar begründet sein und darf nicht zum täglichen Standard werden.
Leitfaden zur Auftragspriorisierung in der Fertigung: Die Basis schaffen
Bevor ein Betrieb Prioritäten vergibt, braucht er einen belastbaren Blick auf die Realität. Das klingt selbstverständlich, scheitert aber häufig an veralteten Planständen. Wenn ein Auftrag im Büro als „in Bearbeitung“ gilt, in der Werkstatt aber noch nicht gestartet wurde, ist jede Prioritätenliste nur eine Vermutung.
1. Aufträge in planbare Arbeitsschritte zerlegen
Ein Fertigungsauftrag ist keine einzelne Einheit. Er besteht aus Arbeitsgängen mit unterschiedlichen Ressourcen, Zeiten und Abhängigkeiten. Schneiden, Drehen, Fräsen, Schweißen, Prüfen und Montieren können auf verschiedenen Arbeitsplätzen stattfinden. Erst wenn diese Schritte sichtbar sind, lässt sich erkennen, wo ein Auftrag wirklich steht und was ihn verzögert.
Für die Tagessteuerung reichen oft wenige Angaben: geplanter Start, geplanter Endtermin, zuständige Ressource, Sollzeit, Rückmeldestatus und mögliche Blockade. Die Planung muss nicht mit unnötiger Datentiefe überladen werden. Sie muss verlässlich genug sein, um Entscheidungen daraus abzuleiten.
2. Engpässe zuerst identifizieren
Der Engpass bestimmt, wie viel der Betrieb tatsächlich liefern kann. Das kann eine einzelne Maschine sein, ein Spezialschweißer, die Lackierkabine oder die Endprüfung. An diesem Arbeitsplatz entsteht der größte Schaden, wenn Aufträge ungeordnet wechseln, Material fehlt oder Prioritäten mehrmals täglich kippen.
Planen Sie deshalb vom Engpass aus rückwärts und vorwärts. Rückwärts bedeutet: Welcher Auftrag muss wann am Engpass laufen, damit sein Liefertermin realistisch bleibt? Vorwärts bedeutet: Sind Material, Vorarbeiten, Programm und Zeichnung rechtzeitig bereit, damit dort keine Lücke entsteht?
Ein Engpass braucht Schutz. Das heißt nicht, dass er dauerhaft unter Maximaldruck laufen muss. Es heißt, dass seine Reihenfolge bewusst gesteuert wird und kurzfristige Einschübe nur dann erfolgen, wenn die Auswirkungen auf andere Termine bekannt sind.
3. Den verbleibenden Aufwand statt Bauchgefühl bewerten
Ein fast fertiger Auftrag ist nicht automatisch dringend. Entscheidend ist, ob der Restprozess tatsächlich gesichert ist. Fehlt nur noch eine kurze Prüfung, kann ein Abschluss sinnvoll sein, weil er Lagerbestand reduziert und einen Liefertermin absichert. Fehlt jedoch ein externes Teil mit unklarem Termin, sollte der Auftrag nicht wertvolle Engpasskapazität verdrängen.
Fragen Sie bei jedem kritischen Auftrag: Was fehlt bis zur Auslieferung? Welche Arbeitsgänge stehen noch an? Welche Ressource wird benötigt? Gibt es Materialrisiken? Und wie viel Puffer bleibt wirklich? Diese Fragen machen aus einer roten Markierung eine begründete Priorität.
Eine klare Prioritätslogik für den Alltag festlegen
Die beste Regel ist die, die Meister, Disposition und Werkstatt im Alltag anwenden können. Komplizierte Punktesysteme wirken auf dem Papier präzise, werden aber ignoriert, wenn sie vor Schichtbeginn zehn Minuten Rechenarbeit verlangen.
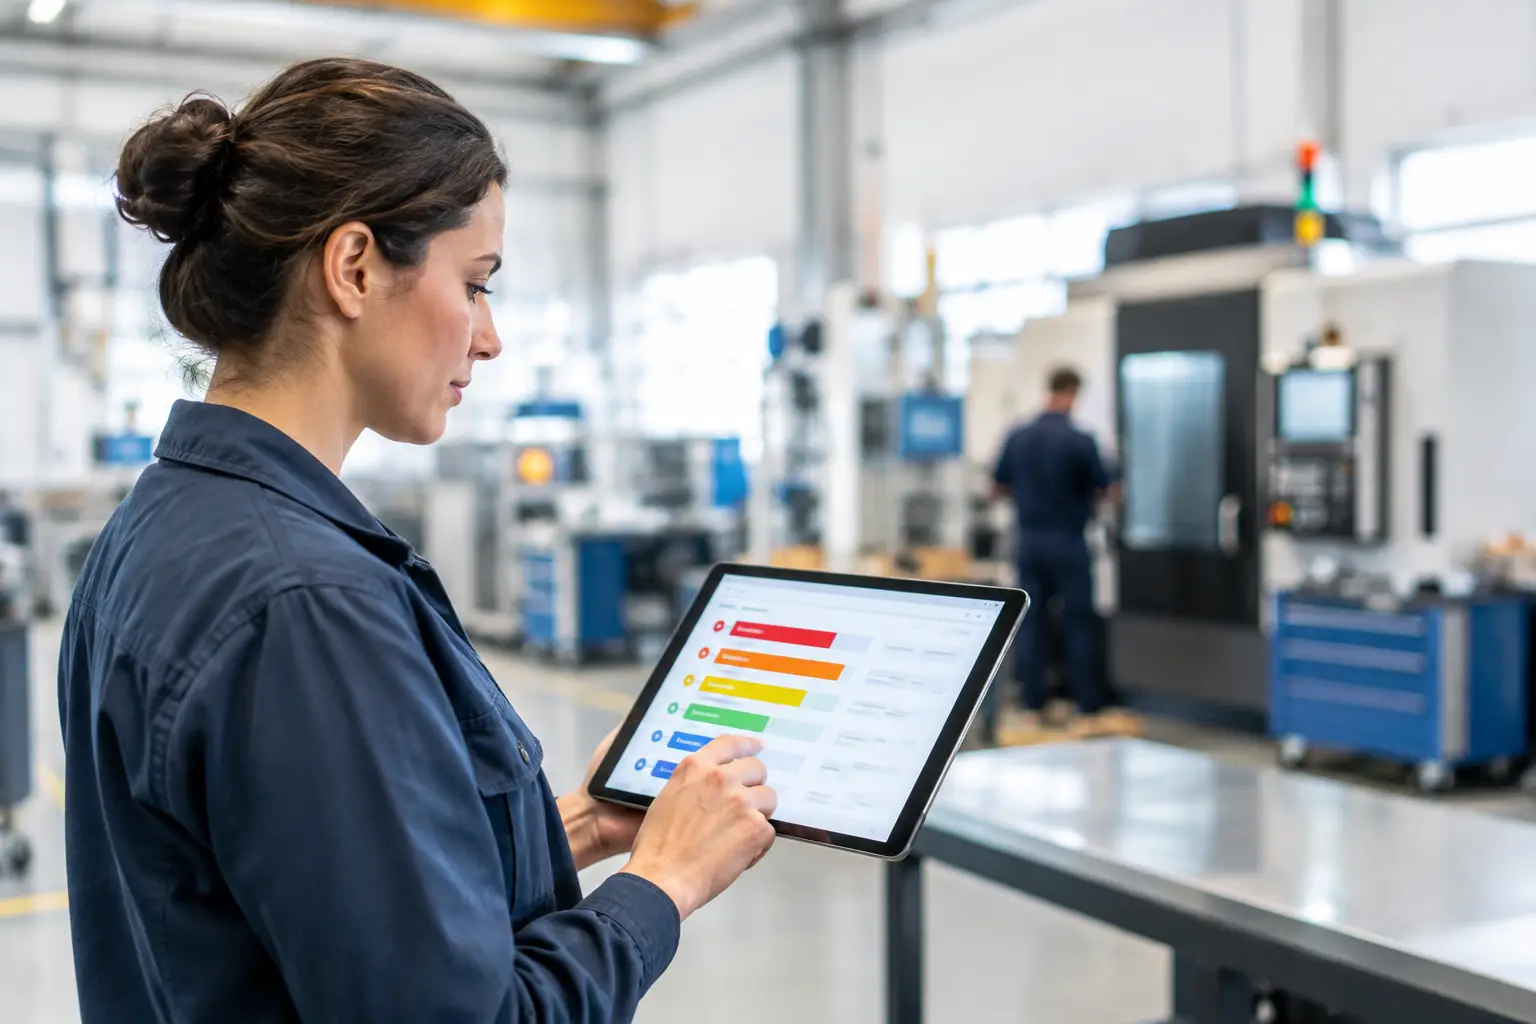
Bewährt hat sich eine Einteilung in drei Ebenen. Priorität A erhalten Aufträge, bei denen ohne sofortige Aktion ein bestätigter Termin gefährdet ist oder ein Engpassfenster verloren geht. Priorität B umfasst Aufträge, die planmäßig als Nächstes vorbereitet und bearbeitet werden müssen. Priorität C sind Aufträge mit ausreichendem Puffer oder offenen Voraussetzungen.
Wichtig ist die Begrenzung: Wenn die Hälfte aller Aufträge Priorität A hat, gibt es keine Priorisierung. Dann muss die Planung prüfen, ob Termine, Kapazitäten oder Zusagen nicht mehr zusammenpassen. Eine ehrliche Eskalation ist besser als ein Plan, der nur durch tägliche Improvisation funktioniert.
Sonderaufträge aus Vertrieb oder Geschäftsführung sollten ebenfalls durch dieselbe Logik laufen. Ein echter Eilauftrag kann Vorrang bekommen. Aber er braucht einen sichtbaren Platz im Plan und eine Antwort auf die entscheidende Frage: Welcher Auftrag verschiebt sich dadurch mit welchen Folgen? So bleibt die Entscheidung wirtschaftlich statt emotional.
Prioritäten visuell steuern statt in Listen verstecken
Listen zeigen Reihenfolgen, aber selten Auswirkungen. In der Fertigung muss sichtbar sein, welche Maschine wann belegt ist, wo Aufträge warten und welche Verschiebung einen Folgeauftrag trifft. Ein Gantt-Plan macht diese Zusammenhänge deutlich: Aufträge lassen sich entlang der Zeitachse bewegen, Konflikte an Ressourcen fallen auf, und Engpässe werden nicht erst bemerkt, wenn der Termin vorbei ist.
Die visuelle Planung ersetzt nicht das Wissen erfahrener Meister. Sie sorgt dafür, dass dieses Wissen für das gesamte Team nutzbar wird. Wenn sich ein Auftrag verschiebt, sehen Arbeitsvorbereitung und Werkstatt sofort, was sich ändert. Das reduziert Rückfragen und verhindert, dass alte Excel-Versionen oder Zurufe parallel zur eigentlichen Planung weiterleben.
Mit einer Lösung wie GanttWork lassen sich Aufträge per Plantafel einplanen und mit Rückmeldungen aus der Werkstatt abgleichen. Start-, Pause- und Fertigmeldungen zeigen, ob die Planung noch zur Realität passt. Besonders für Betriebe ohne großes ERP-Projekt ist das ein direkter Weg von der manuellen Meisterplanung zu einer transparenten Steuerung.
Die tägliche Steuerung: kurz, verbindlich, mit echten Daten
Priorisierung ist kein Vorgang, der montags erledigt und freitags kontrolliert wird. Sie braucht einen festen, kurzen Rhythmus. In der Regel genügt eine tägliche Abstimmung zwischen Planung und Werkstatt, wenn die Daten aktuell sind.
Im Mittelpunkt stehen nicht alle Aufträge, sondern die Abweichungen: Was wurde gestern nicht fertig? Welche Maschine ist heute kritisch? Was wartet auf Material, Zeichnung oder Freigabe? Welche Liefertermine liegen innerhalb des nächsten realistischen Planungsfensters? Daraus ergeben sich konkrete Entscheidungen für den Tag.
Die Werkstatt sollte dabei keine abstrakte Prioritätenliste erhalten, sondern eine verständliche Reihenfolge am jeweiligen Arbeitsplatz. „Auftrag 4711 ist wichtig“ reicht nicht. Klarer ist: „Nach dem laufenden Teil zuerst Auftrag 4711 auf Maschine 3, danach 4689. Für 4711 ist Material vollständig, die Prüfung ist für 14 Uhr eingeplant.“
Gleichzeitig darf die Planung nicht bei jeder kleinen Abweichung komplett umgeworfen werden. Häufiges Umpriorisieren kostet Rüstzeit, erzeugt Suchaufwand und zerstört Vertrauen. Reagieren Sie auf echte Risiken, nicht auf jede Unsicherheit. Ein sinnvoller Plan hält kleine Störungen aus und wird nur angepasst, wenn Termin, Engpass oder Kundenverpflichtung tatsächlich betroffen sind.
Kennzahlen, die zeigen, ob die Priorisierung wirkt
Wer besser priorisiert, sollte die Wirkung auch erkennen können. Dazu braucht es keine umfangreiche Kennzahlenlandschaft. Drei bis vier Werte reichen für den Anfang: Termintreue, Anteil verspäteter Aufträge, Planerfüllung pro Arbeitsplatz und Soll-Ist-Abweichung bei Bearbeitungszeiten.
Achten Sie besonders auf wiederkehrende Muster. Wenn dieselbe Maschine regelmäßig Aufträge verspätet weitergibt, liegt die Ursache möglicherweise nicht an der Priorität, sondern an unrealistischen Vorgabezeiten, zu langen Rüstvorgängen oder fehlender Materialbereitstellung. Priorisierung kann Engpässe steuern, aber keine dauerhaft fehlende Kapazität wegplanen.
Auch die Planerfüllung braucht Augenmaß. Bei einer Reparaturfertigung oder vielen kundenspezifischen Einzelteilen sind mehr Abweichungen normal als in einer stabilen Serienproduktion. Das Ziel ist nicht ein starrer Plan. Das Ziel ist, Abweichungen früh sichtbar zu machen und kontrolliert darauf zu reagieren.
Beginnen Sie nicht mit einer perfekten Regel für jeden Sonderfall. Definieren Sie eine einfache Prioritätslogik, machen Sie Engpässe und Auftragsstatus sichtbar und prüfen Sie täglich nur die Aufträge, bei denen wirklich Handlungsbedarf besteht. Wenn alle Beteiligten sehen, warum der nächste Auftrag genau jetzt an diese Maschine gehört, wird aus hektischem Umplanen eine Fertigungssteuerung, die Termine verlässlich trägt.