Wenn die Eilbestellung am Vormittag hereinkommt, beginnt in vielen Betrieben die Suche: Welche Maschine hat noch Platz? Welcher Auftrag darf sich verschieben? Und welcher Liefertermin ist dann gefährdet? Kapazitätskonflikte per Drag-and-Drop lösen heißt, diese Fragen nicht mehr zwischen Excel-Listen, Whiteboard und Werkstattgesprächen zu klären, sondern direkt in einer visuellen Plantafel.
Das klingt zunächst nach einer kleinen Bedienfunktion. Im Fertigungsalltag ist es jedoch ein anderer Planungsansatz: Der Disponent sieht die Auswirkung einer Verschiebung sofort. Maschinenbelegung, Reihenfolge und Termine werden nicht erst nach einem neuen Excel-Export sichtbar, sondern während der Entscheidung. Das spart Abstimmung, reduziert hektische Umplanungen und schafft eine Planung, die auch bei Änderungen handhabbar bleibt.
Warum Kapazitätskonflikte so schnell eskalieren
Kapazitätskonflikte entstehen selten, weil jemand schlecht plant. Sie entstehen, weil die Realität schneller ist als der Plan. Eine Maschine fällt aus, Material trifft später ein, ein Mitarbeiter fehlt oder ein Kunde zieht einen Termin vor. Gerade in kleinen und mittleren Fertigungsbetrieben reichen wenige ungeplante Stunden, um mehrere Folgeaufträge zu verschieben.
Mit Excel wird die Lage oft erst sichtbar, wenn der Konflikt bereits da ist. Ein Auftrag wird in einer Zeile geändert, die Maschinenübersicht steht auf einem anderen Blatt, und der Meister kennt die tatsächliche Situation aus der Werkstatt besser als die Planung im Büro. Das Ergebnis sind Rückfragen, Zurufe und Entscheidungen auf Basis unterschiedlicher Informationsstände.
Entscheidend ist nicht, jeden Konflikt zu vermeiden. Das wäre bei wechselnder Auslastung unrealistisch. Entscheidend ist, ihn früh zu erkennen und seine Folgen vor der Entscheidung sichtbar zu machen. Wer nur den aktuellen Auftrag verschiebt, ohne die Kette danach zu betrachten, verlagert den Engpass häufig lediglich um einen Tag weiter.
Kapazitätskonflikte per Drag-and-Drop lösen statt umständlich umplanen
Eine visuelle Plantafel zeigt Aufträge als Balken auf Zeitachsen. Maschinen, Arbeitsplätze oder Mitarbeiter stehen als Ressourcen untereinander. Sobald zwei Aufträge dieselbe Ressource im gleichen Zeitraum beanspruchen, wird die Überlastung erkennbar. Der Planer muss nicht erst rechnen, welche Belegung entsteht - er sieht sie.
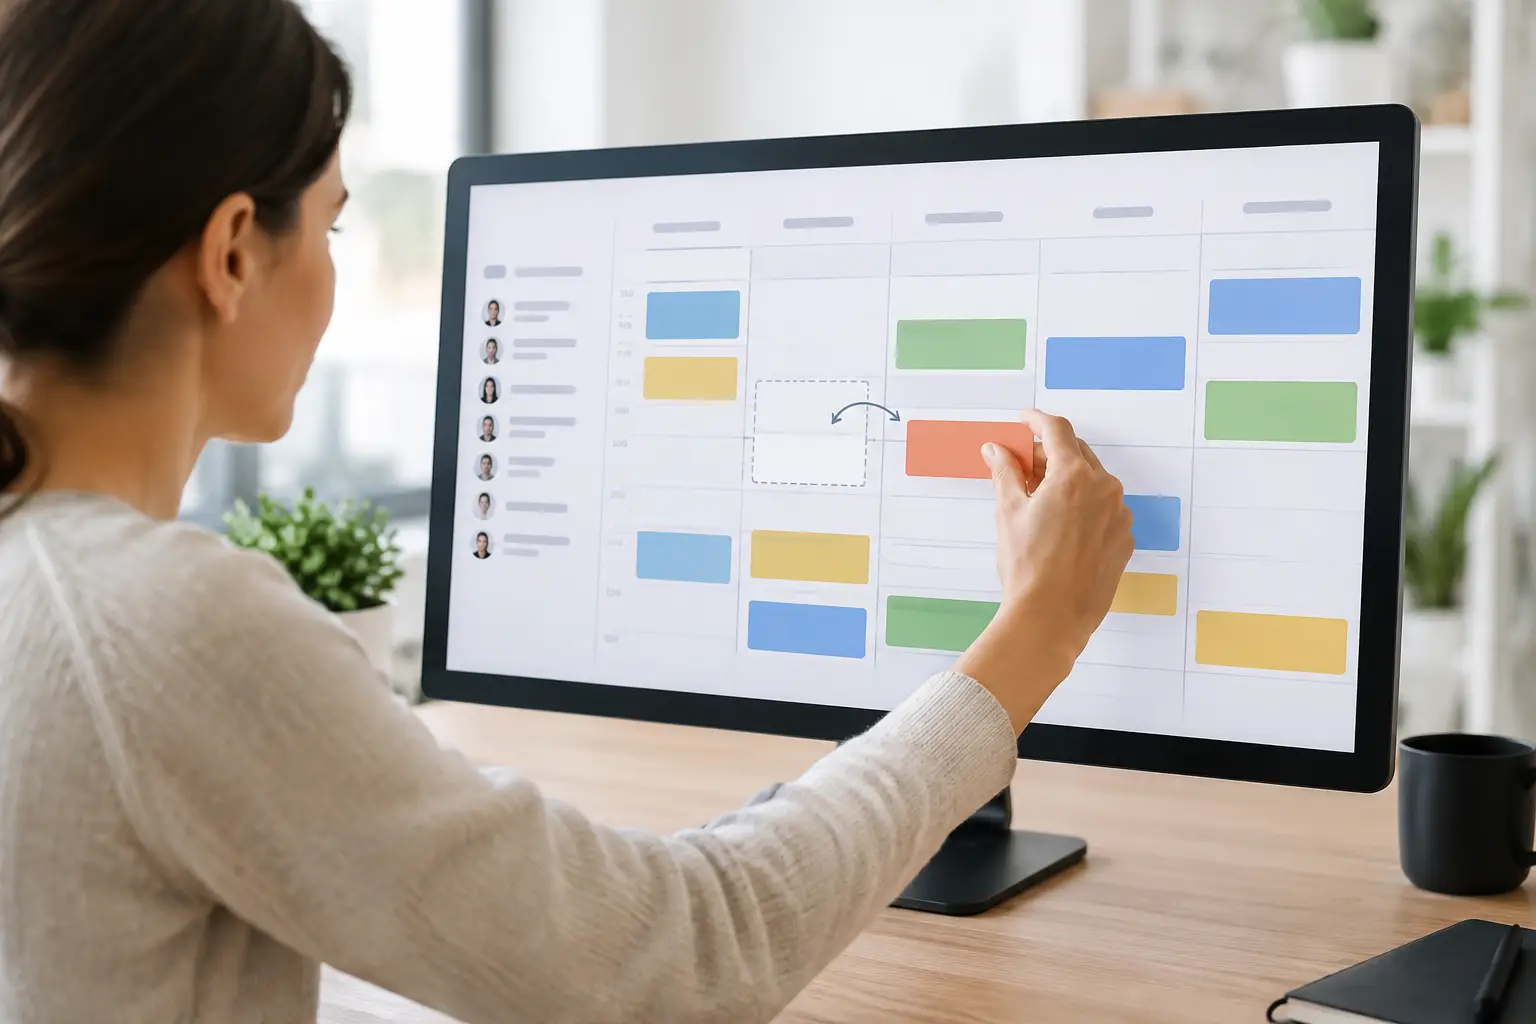
Kommt ein dringender Auftrag herein, wird er an die passende Stelle gezogen. Der Konflikt erscheint unmittelbar: Überlappt er einen bestehenden Auftrag, verschiebt sich ein Folgetermin oder entsteht eine Lücke auf einer anderen Ressource? Nun kann der Disponent gezielt entscheiden. Vielleicht lässt sich ein weniger kritischer Auftrag vorziehen. Vielleicht ist eine alternative Maschine verfügbar. Oder der Liefertermin muss aktiv mit dem Kunden abgestimmt werden, bevor er stillschweigend kippt.
Der Vorteil von Drag-and-Drop liegt nicht darin, dass ein Balken schneller bewegt wird. Der Vorteil liegt darin, dass Planung und Auswirkung in einem Bild zusammenkommen. Das reduziert die Distanz zwischen Entscheidung und Konsequenz.
Ein typischer Fall aus der Werkstatt
Eine CNC-Maschine ist bis Donnerstag verplant. Am Dienstag meldet der Vertrieb einen Auftrag mit Liefertermin Freitag. In einer Tabellenplanung müsste der Disponent Bearbeitungszeiten prüfen, Reihenfolgen abgleichen und die betroffenen Kollegen informieren. Das kostet Zeit, obwohl die Entscheidung oft unter Druck fällt.
In einer Gantt-Planung wird der neue Auftrag auf die CNC gezogen. Sofort zeigt sich, welche Aufträge kollidieren. Ein Auftrag ohne festen Ausliefertermin kann auf Mittwochabend oder Donnerstag verschoben werden. Der nachgelagerte Montageauftrag wandert mit, sofern die Abhängigkeiten hinterlegt sind. Bleibt der Freitag erreichbar, kann der Vertrieb verbindlich zusagen. Bleibt er es nicht, liegt die Information rechtzeitig auf dem Tisch.
Das ist ein wichtiger Unterschied: Nicht jede Verschiebung ist gut. Aber jede Verschiebung sollte bewusst erfolgen und nachvollziehbar sein.
Was eine belastbare visuelle Planung braucht
Drag-and-Drop allein ersetzt keine sauberen Planungsdaten. Damit eine Plantafel im Alltag verlässlich unterstützt, müssen die Daten so einfach wie möglich, aber ausreichend genau sein. Dazu gehören geplante Bearbeitungszeiten, relevante Ressourcen, Prioritäten und Termine. Perfekte Stammdaten sind dafür nicht erforderlich. Ungeprüfte Schätzwerte über Monate hinweg helfen allerdings ebenfalls nicht.
Besonders wertvoll wird die Planung, wenn Rückmeldungen aus der Werkstatt einfließen. Startet ein Mitarbeiter einen Auftrag, pausiert ihn wegen fehlendem Material oder meldet ihn fertig, verändert das die tatsächliche Lage. Die Planung muss diese Abweichung nicht nur dokumentieren, sondern für die nächsten Entscheidungen nutzbar machen.
Werker-Terminals schaffen hier eine direkte Verbindung: Die Werkstatt meldet den Status dort zurück, wo gearbeitet wird. Die Planung sieht, ob ein Auftrag tatsächlich läuft, wartet oder abgeschlossen ist. Damit endet das tägliche Nachtelefonieren nach dem Auftragsstatus nicht vollständig, aber es wird deutlich seltener.
Sollzeit und Istzeit richtig einsetzen
Ein häufiger Fehler ist, Istzeiten nur für die Nachkalkulation zu sammeln. Sie gehören ebenso in die operative Steuerung. Wenn ein Arbeitsgang regelmäßig länger dauert als geplant, wird der Konflikt nicht durch geschickteres Verschieben gelöst. Dann müssen Zeitvorgaben, Rüstanteile oder Kapazitäten überprüft werden.
Umgekehrt darf die Planung nicht bei jeder kleinen Abweichung neu aufgebaut werden. Es kommt auf die Auswirkung an. Zehn Minuten Verzögerung an einer Ressource mit Puffer sind etwas anderes als zehn Minuten an einer Engpassmaschine vor einem fixen Versandtermin. Gute Planung trennt relevante Abweichungen von Hintergrundrauschen.
Drei Regeln für Entscheidungen unter Zeitdruck
Erstens: Prioritäten müssen sichtbar sein. Ein Balken in der Plantafel sagt noch nicht, welcher Auftrag Vorrang hat. Fixtermine, Kundenpriorität, Materialverfügbarkeit und Folgeprozesse müssen in die Entscheidung einfließen. Sonst gewinnt immer der Auftrag, der am lautesten eingefordert wird.
Zweitens: Den Engpass schützen. In vielen Betrieben ist nicht jede Ressource gleich kritisch. Eine hoch ausgelastete Maschine, ein Spezialarbeitsplatz oder ein einzelner qualifizierter Mitarbeiter bestimmt oft den Takt für viele Aufträge. Dort sollten unnötige Unterbrechungen, unklare Reihenfolgen und kurzfristige Umrüstungen besonders kritisch geprüft werden.
Drittens: Änderungen dort kommunizieren, wo sie wirken. Eine aktualisierte Planung im Büro reicht nicht, wenn die Werkstatt noch nach einem alten Ausdruck arbeitet. Die Mannschaft muss erkennen können, was als Nächstes dran ist und was sich geändert hat. Transparenz ersetzt nicht jede Rücksprache, aber sie gibt allen dieselbe Ausgangslage.
Von Excel zur digitalen Plantafel ohne Großprojekt
Viele Unternehmen halten an Excel fest, weil die Tabelle vertraut ist und die Daten bereits vorhanden sind. Das ist nachvollziehbar. Der Wechsel muss deshalb kein langes IT-Projekt sein. Bestehende Auftragsdaten lassen sich übernehmen, Ressourcen anlegen und die Planung Schritt für Schritt auf die Bereiche konzentrieren, in denen Termin- und Kapazitätsdruck am höchsten sind.
Für den Einstieg reicht oft eine klare Frage: Welche Maschinen oder Arbeitsplätze verursachen die meisten täglichen Abstimmungen? Beginnen Sie dort. Wenn diese Ressourcen mit realistischen Zeiten, aktuellen Aufträgen und eindeutigen Prioritäten geplant werden, entsteht rasch ein sichtbarer Nutzen.
GanttWork ist auf diesen pragmatischen Einstieg ausgelegt: Aufträge können aus Excel übernommen, auf einer visuellen Plantafel geplant und mit Rückmeldungen aus der Werkstatt abgeglichen werden. Statt eine umfassende ERP-Einführung abzuwarten, lässt sich die operative Planung dort verbessern, wo sie täglich entscheidet: zwischen Auftragseingang, Maschine und Liefertermin.
Wann Drag-and-Drop nicht genügt
Bei sehr komplexen Fertigungen, vielen Materialabhängigkeiten oder stark wechselnden Rüstfolgen braucht es zusätzlich klare Regeln und disziplinierte Rückmeldungen. Auch eine gute Plantafel kann nicht wissen, dass ein Werkzeug fehlt oder ein Mitarbeiter nur eine bestimmte Maschine bedienen darf, wenn diese Information nicht erfasst ist.
Ebenso ist automatische Optimierung nicht immer die beste Antwort. Ein Vorschlag aus dem System kann mathematisch sinnvoll sein, aber praktische Besonderheiten übersehen: einen Stammkunden, eine zugesagte Teillieferung oder eine anstehende Wartung. Die Erfahrung von Meister und Disponent bleibt wertvoll. Der Unterschied ist: Sie entscheiden nicht mehr im Blindflug, sondern auf einer gemeinsamen, aktuellen Planung.
Die beste Plantafel ist daher nicht die mit den meisten Funktionen. Es ist die, die morgens geöffnet wird, in der Werkstatt verstanden wird und bei jeder Änderung eine klare Antwort liefert: Was passiert mit Maschine, Auftrag und Termin? Wenn diese Antwort sichtbar ist, verliert der Kapazitätskonflikt seinen Schrecken - und wird zu einer planbaren Aufgabe.